Знание
Реверс-инжиниринг горелочных сопел: Сопла для снятых с производства горелок для заготовок оптического волокна
Окт
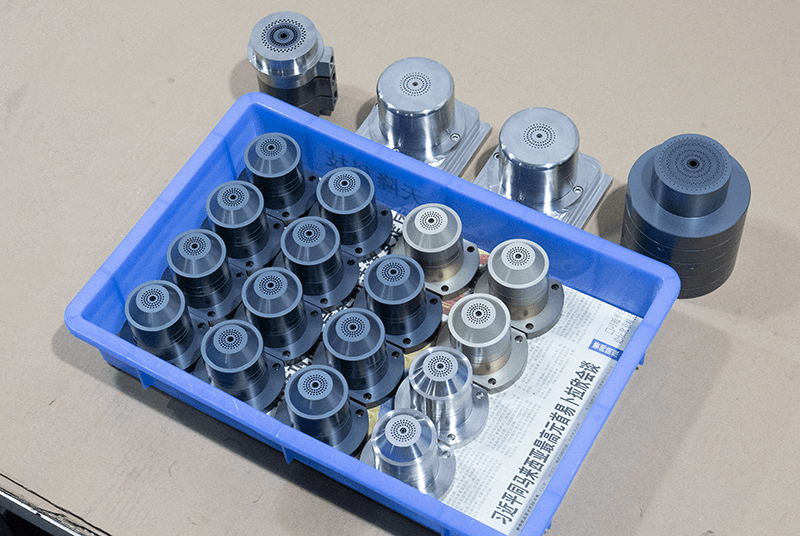
Когда токарный станок для заготовок или горелка для осаждения достигает конца своего производственного срока службы, само оборудование редко становится первой проблемой. Реальное узкое место обычно проявляется позже, когда требуется замена сопла горелки, вставки лицевой панели или компонента распределения газа, а оригинальный поставщик больше не предлагает их. Процесс обратного инжиниринга сопла горелки для снятых с производства горелок оптического волокна для заготовок превращает физический образец или неполный комплект чертежей в документированный, технологичный компонент, который восстанавливает процесс осаждения без догадок.
Эта работа находится на стыке метрологии, материаловедения и знаний о процессе. Это не просто копирование формы. Сопло, которое выглядит идентично, но имеет другую геометрию отверстий, качество поверхности или поведение при тепловом расширении, может изменить форму пламени, осаждение сажи и, в конечном итоге, качество заготовки. Для инженеров и служб технического обслуживания цель обратного инжиниринга компонентов сопла горелки — это документированная, проверяемая замена, а не визуально похожая деталь.
Почему снятые с производства компоненты горелок становятся производственным риском
Оборудование для заготовок оптического волокна часто остаётся в эксплуатации гораздо дольше коммерческого жизненного цикла его горелочной оснастки. Токарные станки и станции осаждения могут работать десятилетиями, в то время как модели горелок снимаются с производства, поставщики консолидируются, а оригинальные чертежи теряются или никогда не передавались конечному пользователю.
Несколько ситуаций вынуждают принять решение об обратном инжиниринге сопла горелки:
- OEM снял с производства модель горелки или конкретный вариант сопла.
- Чертежи существуют, но не содержат критических размеров, допусков или спецификаций материалов.
- Для измерения доступен только изношенный или частично повреждённый образец.
- Процесс был изменён, поэтому эквивалентная замена больше не соответствует текущим рабочим условиям.
- Сроки поставки или минимальные объёмы заказа от оставшихся источников неприемлемы.
В каждом случае инженерный вопрос один и тот же: какие характеристики оригинального компонента действительно важны для процесса, и какие можно обоснованно скорректировать без влияния на поведение осаждения?
Различия в требованиях к соплам OVD, VAD и MCVD
Любой проект обратного инжиниринга сопла горелки должен начинаться с идентификации процесса. OVD (внешнее осаждение из паровой фазы), VAD (осевое осаждение из паровой фазы) и MCVD (модифицированное химическое осаждение из паровой фазы) используют различные конфигурации горелок, геометрии пламени и тепловые среды. Компоненты не являются взаимозаменяемыми между ними, и сопло, разработанное методом обратного инжиниринга для одного процесса, не следует считать подходящим для другого.
Горелки OVD и VAD обычно используют многоканальные конструкции, разделяющие топливо, кислород и газы-носители, и геометрия сопла сильно влияет на форму пламени и осаждение частиц. Горелки MCVD работают против вращающейся подложки-трубы с другими тепловыми и позиционными ограничениями. Даже в рамках OVD вспомогательные хвостовые горелки и основные горелки осаждения имеют разные функциональные приоритеты.
Для практического сравнения того, как конструкция сопла различается в этих процессах, руководство по какие детали горелок OVD, VAD и MCVD требуют отдельных спецификаций является полезным справочником перед определением требований к обратному инжинирингу сопла горелки. Неправильная категоризация процесса в начале — одна из самых дорогостоящих ошибок в этой работе.
Что на самом деле включает обратный инжиниринг сопла горелки
Структурированный проект обратного инжиниринга сопла горелки проходит через четыре этапа: документирование существующего компонента, определение спецификации материала, восстановление комплекта чертежей и проверка соответствия и функциональности перед полным производством. Пропуск или сжатие любого этапа обычно проявляется позже как проблема соответствия или отклонение процесса.
Документирование существующего компонента
Первый этап — это оценка размеров и состояния. Изношенное сопло нельзя измерять так, как если бы оно было новым, поскольку эрозия, термическая деформация и накопление сажи изменяют критические характеристики. Где возможно, команды должны комбинировать:
- Прямое измерение образца с использованием соответствующей метрологии.
- Сравнение с любыми сохранившимися чертежами, даже частичными.
- Анализ записей технического обслуживания, показывающих, как компонент работал до снятия.
- Осмотр сопрягаемых деталей, таких как корпус горелки, газовый коллектор и монтажные интерфейсы.
Схемы отверстий, диаметры каналов, соосность и плоскостность поверхности обычно являются характеристиками, наиболее чувствительными к производительности процесса. Там, где образец деградировал, может потребоваться реконструкция предполагаемой геометрии по сопрягаемой оснастке и требованиям процесса, а не только по изношенной детали. Этот этап документирования является основой любого усилия по обратному инжинирингу сопла горелки; без него последующие измерения теряют точку отсчёта.
Определение спецификации материала
Выбор материала нельзя вывести из категории продукта или названия детали. Правильный материал зависит от функции компонента, его температурного воздействия, химической среды и инженерных требований горелки. Лицевая панель, вставка газового канала и монтажный фланец могут требовать разных материалов даже в рамках одной горелки.
Полезные исходные данные для решений по материалам в работе по обратному инжинирингу сопла горелки включают:
- Какие газы или пары контактируют с компонентом и при каких условиях.
- Подвергается ли деталь прямому воздействию пламени или экранирована.
- Частота термических циклов и ожидаемая среда эксплуатации.
- Требуемая размерная стабильность при рабочей температуре.
- Требования к обрабатываемости и соединению для выбранной конструкции.
Если исходный материал неизвестен, элементный анализ или испытание образца на твёрдость могут сузить варианты, но окончательный выбор следует подтвердить с учётом фактических условий эксплуатации. Более широкие вопросы выбора материалов и обратного инжиниринга рассматриваются в разделе руководстве по закупке горелок OVD и VAD на заказ.
Восстановление комплекта чертежей
Пригодная для производства горелочная насадка, изготовленная методом обратного инжиниринга, требует большего, чем просто эскиз. Полный комплект, как правило, включает:
- Аннотированные 2D-чертежи с критическими размерами и допусками.
- Определённую структуру баз (datum structure), позволяющую контролировать соосность и выравнивание.
- Спецификацию материала с указанием любых требуемых состояний или обработки.
- Требования к чистоте поверхности для поверхностей, контактирующих с газом, и уплотнительных поверхностей.
- Критерии контроля, которые поставщик может проверить перед отгрузкой.
Это этап, на котором изготовление деталей горелки по чертежу становится реальным. Как только чертеж определен, компонент может производиться повторно без зависимости от оригинального образца, что необходимо для долгосрочного планирования запасных частей. Поставщики, имеющие опыт в механической обработке многоканальных корпусов горелок OVD часто выполняют эту реконструкцию чертежа в рамках процесса подготовки коммерческого предложения.
Последовательная документация также важна, когда конструкция выводится из физического образца, а не из оригинального файла. Рабочий процесс, описанный в этом руководстве по предотвращению размерных ошибок при обратном проектировании горелок осаждения описывает проверки, обеспечивающие надежность реконструированного чертежа.
Проверка соответствия и функциональности перед полным производством
Перед запуском в производство целесообразно провести верификацию первой детали. Это может включать размерный контроль по чертежу, проверку посадки относительно корпуса горелки и — если процедуры пользователя это допускают — контролируемую оценку в нормальных рабочих условиях. Любые изменения технологических параметров должны выполняться в соответствии с документацией на оборудование и квалифицированным персоналом, а не вводиться в рамках испытаний компонента.
Для нагревательных горелок MCVD в частности компонент часто должен одновременно удовлетворять как тепловым требованиям, так и требованиям к газовому потоку. Контрольный список оценки в этом руководстве по индивидуальной замене компонентов нагревательной горелки Nextrom MCVD является полезным дополнением при проверке первой детали.
Критические характеристики, определяющие успех обратного инжиниринга сопла горелки
Не каждый размер имеет одинаковый вес. В обратно спроектированных соплах горелок следующие характеристики обычно заслуживают наибольшего внимания:
- Геометрия газовых каналов: диаметр, длина и переходы влияют на поток и баланс давления.
- Схема и шаг отверстий: определяет распределение пламени и равномерность осаждения.
- Соосность: несоосность между каналами может сместить положение пламени и повлиять на симметрию заготовки.
- Плоскостность торца и чистота поверхности: влияет на герметизацию, накопление сажи и долгосрочную стабильность.
- Поведение при тепловом расширении: сборка должна оставаться размерно стабильной на протяжении рабочего цикла.
Связь между точностью сопла и результатами заготовки не является гипотетической; это одна из главных причин, по которым обратное проектирование сопла горелки следует рассматривать как инженерный проект, а не как механическую обработку. Малые геометрические отклонения имеют значение на протяжении жизненного цикла кампании осаждения, и эффект измерим в равномерности осаждения и в результирующих оптических свойствах заготовки.
Тот же принцип проявляется в смежных областях, таких как производство фотоники, где размерный контроль на микронном масштабе определяет оптические характеристики. Справочные материалы от организаций, таких как SPIE, международное общество оптики и фотоники, подтверждают, насколько тесно геометрия процесса и характеристики устройства связаны друг с другом — полезная основа при объяснении заинтересованным сторонам, почему допуски сопла горелки заслуживают внимания.
Типичные ошибки при обратном инжиниринге сопла горелки
Несколько повторяющихся проблем снижают ценность работ по обратному проектированию сопла горелки:
- Измерение изношенной детали как если бы она была номинальной. Эрозия и деформация могут быть ошибочно приняты за оригинальный замысел конструкции.
- Игнорирование сопрягаемого интерфейса. Сопло, которое подходит к образцу, но не к корпусу горелки, непригодно к использованию.
- Предположение о материале на основе внешнего вида или категории. Визуальное сходство не подтверждает сплав или марку.
- Отсутствие допусков на чертеже. Без них поставщики не могут контролировать значимые характеристики.
- Рассмотрение деталей OVD, VAD и MCVD как эквивалентных. Различия процессов меняют приоритеты конструкции.
- Пропуск верификации первой детали. Размерно правильная деталь все равно может работать иначе, если затронута сборка или герметизация.
Каждая из этих проблем предотвратима при структурированном подходе и четкой коммуникации между группой технического обслуживания, технологами и поставщиком механической обработки. Второе мнение по последовательности разборки и измерений часто целесообразно до утверждения чертежа сопла горелки обратного проектирования, и это дешевле, чем обнаружение ошибки после производства.
Также стоит проверить, существует ли аналогичный компонент уже как стандартная позиция, а не как индивидуальное изделие. Обзор на уровне деталей деталей горелок OVD, VAD и MCVD, требующих отдельных спецификаций может выявить, является ли сопло действительно уникальной конструкцией или вариантом известного семейства.
Подготовка чёткого запроса на закупку
Хорошо подготовленный запрос ускоряет подготовку коммерческого предложения и снижает риск несоответствия детали. Полезная информация для предоставления включает:
- Тип процесса (OVD, VAD или MCVD) и роль горелки в сборке горелочного устройства.
- Имеющиеся чертежи, эскизы или образец компонента для измерения.
- Критические размеры и любые известные допуски, даже приблизительные.
- Требования к материалу или рабочие условия, необходимые для их определения.
- Газовые подключения, монтажные интерфейсы и любые пространственные ограничения.
- Количество, необходимое для первой детали и для текущих запасных частей.
Чем полнее описан оригинальный компонент, тем меньше возможностей для поставщика строить догадки. Если чертеж недоступен, поставщик сопла горелки обратного проектирования должен быть способен работать по образцу плюс информации о процессе, перечисленной выше.
Для деталей, требующих полного размерного обзора, шаги верификации в этом руководстве по Габариты и присоединительные размеры сменной форсунки горелки Nextrom OVD служат полезным шаблоном для информации, которую стоит зафиксировать перед сравнением с первым образцом. Пользователи VAD найдут аналогичный контрольный перечень в этой статье о закупке сменных деталей горелки Nextrom VAD на основе чертежей.
Поставщики, работающие с нестандартными и индивидуальными компонентами, часто могут работать по образцу в сочетании с частичной документацией. Для проектов, объединяющих работы на уровне форсунки и горелки, объём работ в этом руководстве по закупке custom OVD и VAD горелок показывает, как один инженерный пакет может охватывать несколько компонентов.
Если речь идёт о нагревательной горелке, а не о горелке осаждения, требования отличаются, и при проверке следует ссылаться на ожидания по компонентам, изложенные в этой статье о оценке компонентов нагревательной горелки MCVD по индивидуальному заказу.
Для форсунок горелок MCVD, изготовленных по индивидуальному заказу на основе чертежей заказчика, чертежи вместе с рабочими параметрами являются теми же исходными данными, на которые опирается любой проект обратного инжиниринга форсунки горелки, как описано в этом руководстве по поставке форсунок горелок MCVD по индивидуальному заказу согласно чертежам.
Верификация конструкции и стандарты документации
Обратный инжиниринг вписывается в более широкую инженерную методологию, которая рассматривает верификацию и прослеживаемость как часть результата. Принципы в целом соответствуют рекомендациям, опубликованным ASME по кодексам и стандартам, что подчёркивает ценность документированного пакета чертежей, определённых базовых плоскостей и критериев контроля вместо устных договорённостей.
Для обратного инжиниринга форсунки горелки практическое воплощение этой методологии прямолинейно:
- Каждый критический размер имеет указанный допуск.
- Каждый материал задаётся маркой, а не описанием.
- Каждый контроль определяется до начала производства.
- Каждое отклонение фиксируется и рассматривается, а не поглощается молча.
Команды, применяющие эту структуру, обычно обнаруживают, что одно хорошо документированное определение форсунки горелки обратного инжиниринга может использоваться годами, даже после того, как первоначальный поставщик исчез с рынка.
Совокупная стоимость владения в сравнении со сроком поставки
Снятые с производства горелки создают компромисс между сроком поставки и совокупной стоимостью владения. Спешка в процессе обратного инжиниринга форсунки горелки ради сокращения простоя часто приводит к компоненту, который подходит, но работает иначе, что влечёт за собой переделку, потерю выхода заготовки и второй цикл замены. Инвестиции в измерения, подтверждение материала и контроль первого образца обычно обходятся дешевле за срок службы горелки, чем быстрая непроверенная копия.
Практический способ осмыслить это — отделить единовременные инженерные затраты от повторяющихся производственных затрат. Чертеж и первый образец форсунки горелки обратного инжиниринга — это единовременные инвестиции; стоимость за деталь зависит от геометрии, материала и количества. Документирование всего на начальном этапе означает, что вторая, третья и десятая замена получают выгоду от одной и той же инженерной работы.
Ещё одно соображение — планирование устаревания. Когда модель горелки снимается с производства, канал поставки запасных частей обычно сужается, прежде чем исчезнуть полностью. Создание пакета форсунки горелки обратного инжиниринга, пока рабочий образец ещё доступен, гораздо проще, чем восстановление детали по уже вышедшему из строя изделию. Команды, заранее фиксирующие размерные и материальные данные, обычно сталкиваются с меньшим простоем, когда последние OEM-детали заканчиваются.
Распространение подхода на другие компоненты горелок
Форсунки — наиболее часто выходящий из строя компонент, но редко единственный. Лицевые панели, вставки, крепёж и корпуса распределения газа часто разделяют ту же проблему снятого с производства поставщика. Как только процесс обратного инжиниринга форсунки горелки налажен, тот же метод можно применить к смежным компонентам, не начиная заново.
Ключ — поддерживать согласованность документации по всем компонентам. Общая структура базовых плоскостей, единый формат спецификации материалов и единый шаблон контроля делают определение второго и третьего компонента гораздо быстрее, чем первого. Именно здесь программа обратного инжиниринга форсунки горелки превращается в более широкую стратегию замены деталей.
Также полезно группировать компоненты по функции, а не по номеру детали. Компоненты подачи газа, тепловые компоненты и конструктивные или крепёжные компоненты имеют разные критические характеристики, поэтому шаблон чертежа можно адаптировать для каждой группы, сохраняя общую методологию обратного инжиниринга форсунки горелки неизменной.
Часто задаваемые вопросы
Может ли сопло, изготовленное методом обратного инжиниринга, точно соответствовать оригиналу?
Точное дублирование возможно только при наличии оригинального чертежа и спецификации материала. В большинстве случаев со снятыми с производства горелками цель обратного инжиниринга форсунки горелки — функциональная эквивалентность: соответствие характеристикам, влияющим на осаждение, при документировании допусков и материала, необходимых для воспроизводимого производства. Если оригинал изношен, предполагаемая геометрия может потребовать реконструкции по сопрягаемым деталям и требованиям процесса.
Как определить материал для заменяющего сопла?
Основывайте решение на функции компонента, его температурном воздействии, химической среде и инженерных требованиях горелки — а не на внешнем виде или широкой товарной категории. Если оригинальный материал неизвестен, анализ образца может сузить варианты, но окончательный выбор следует подтвердить с учётом фактических условий эксплуатации.
Что делать, если у нас есть только повреждённый образец и нет чертежа?
Физического образца в сочетании с частичной документацией часто достаточно для начала. Поставщик должен измерить образец, оценить, какие характеристики надёжны, а какие изношены, и восстановить чертёж по образцу, сопрягаемым компонентам и параметрам процесса. Затем контроль первого образца подтверждает результат до изготовления производственных партий.
Взаимозаменяемы ли компоненты горелок OVD, VAD и MCVD?
Нет. Каждый процесс использует разные конфигурации горелки, тепловые среды и схемы подачи газа. Не следует предполагать, что форсунка, разработанная для одного процесса, будет работать в другом. Идентификация процесса должна быть первым шагом в любом проекте обратного инжиниринга форсунки горелки.
Следующий шаг
Проект обратного инжиниринга горелочного сопла для снятой с производства заготовочной горелки выполним, когда тип процесса, критические характеристики и требования к материалам определены до начала механической обработки. Наиболее надежный путь — предоставить то, что у вас есть: образец компонента, частичный чертеж, размеры, примечания по материалам и рабочие условия, — чтобы компонент можно было оценить как полноценное инженерное требование, а не как форму для копирования.
Чтобы продвинуться вперед, свяжитесь с нашей командой, предоставив ваши чертежи, измерения или данные образца, а также рабочий контекст горелки, и мы сможем обсудить наиболее практичный путь для изготовления нестандартных или изготовленных по чертежу сменных компонентов. Повторное использование одной и той же документации по обратному инжинирингу горелочного сопла для всей сборки горелки часто является самым быстрым способом восстановить стабильную производительность осаждения и защитить процесс изготовления заготовки от следующей нехватки запасных частей.
