Знание
Почему пламя горелки OVD отклоняется: деградация сопла, химическая эрозия и как выбор сплава восстанавливает стабильность осаждения
Сен
При использовании метода внешнего осаждения из паровой фазы (OVD) немногие события нарушают производственный процесс быстрее, чем отклонение пламени. Когда многопоточная осадительная горелка начинает смещать свой рисунок пламени от оси, последствия для вращающегося стержня-мишени преформы немедленны: асимметричный рост сажевой заготовки, неравномерные профили плотности и необратимый дрейф показателя преломления сердцевины стержня.
Диагностика наклона пламени требует выхода за рамки базовой калибровки контроллеров расхода газа и изучения микроскопической деградации, происходящей на лицевой пластине горелки.
Анатомия отклонения пламени: что происходит на кончике сопла
Горелка OVD работает путем подачи чередующихся кольцевых или многоотверстных потоков горючих газов (H₂/O₂) наряду с галогенидными прекурсорами (SiC₄ и GeCl₄). Основная химическая реакция во фронте пламени produces кремнеземную сажу и газообразную соляную кислоту:
При нормальных параметрах ламинарные газовые границы изолируют металлическую лицевую пластину от пиковых температур реакции. В течение длительных осадительных кампаний три различных механизма отказа нарушают эту границу:
-
Микропиттинг из-за конденсации хлоридов: Во время циклов остановки или незначительных падений давления в линии следовые количества непрореагировавшего прекурсора гидролизуются непосредственно на охлаждающихся металлических поверхностях, образуя коррозионные кислотные остатки, которые вызывают питтинг стенок микроканалов.
-
Термическая ползучесть на кольцевых кромках: Экстремальное лучистое тепло от растущей кремнеземной заготовки индуцирует градиенты термического напряжения между внутренними трубками подачи химикатов и внешними кислородными завесами.
-
Локализованное мостикообразование кремнезема: Питингованные или шероховатые выходы каналов изменяют локальную скорость пограничного слоя, заставляя частицы кремнеземной сажи прилипать к кромке, физически искажая угол выхода газа.
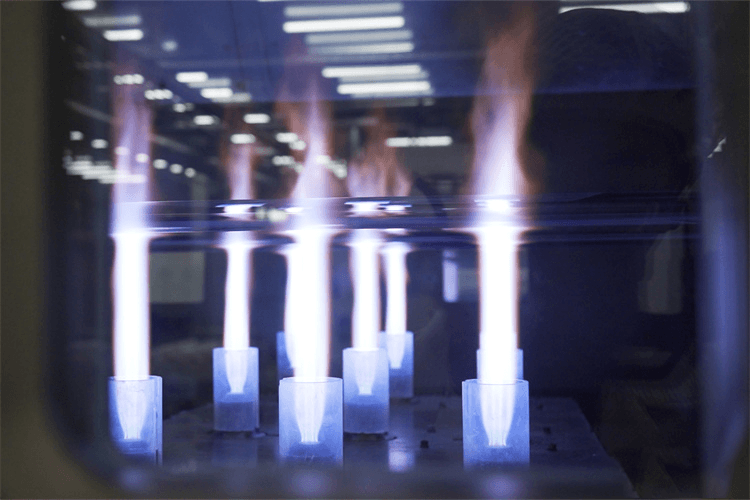
Нормальная граница потока:
Характеристики материалов в экстремальных атмосферах OVD
Выбор материала определяет, как долго отверстие сохраняет свою концентричность, прежде чем векторы скорости потока начнут отклоняться.
| Инженерный параметр | Стандартный алюминий серии 6000 | Нержавеющую сталь 316L | Титановый сплав Grade 5 |
| Рабочий термический предел | Низкий (размягчается при длительной выдержке) | Средне-высокий | Высокий (сохраняет жесткость канала) |
| Стойкость к кислым хлоридам | Подвержен микропиттингу | Умеренная | Исключительная (самопассивирующийся TiO₂ |
| Соответствие термического расширения | Высокий коэффициент расширения | Умеренное расширение | Низкая термическая деформация |
| Типичный режим отказа | Эрозия кончика и расширение кольца | Деформация канала / тепловое окалинообразование | Постепенный равномерный износ поверхности |
Хотя прецизионно обработанный алюминий обеспечивает адекватное рассеивание тепла и низкие первоначальные затраты на закупку для стандартных партий, он быстро изнашивается при длительных режимах осаждения тяжелых заготовок.
Переключение критических многопоточных сопел на высокосортный титановый сплав устраняет размягчение поверхности, предотвращая локализованное сопротивление потоку, которое вызывает раннее отклонение пламени.
Механическая целостность: концентричность и микрофинишная обработка каналов
Горелка, изготовленная из правильного сплава, все равно будет наклоняться, если ее механическая обработка вносит базовый дисбаланс потока.
Многопоточные горелочные сопла зависят от концентричной подачи газа. Любое отклонение инструмента во время внутреннего микро-сверления создает шероховатые поверхности внутри канала. Даже микроскопические заусенцы создают неравномерное сопротивление по окружности струи, заставляя газовый поток отклоняться в сторону пути наименьшего сопротивления при выходе в атмосферное давление.
Высокостабильные осадительные горелки требуют производства с однократным зажимом на многоосевых токарно-фрезерных обрабатывающих центрах с ЧПУ. Обработка внутренних газовых камер и наружных установочных баз в одном непрерывном цикле исключает накопление погрешностей биения, характерных для раздельных операций на токарном и фрезерном станке.
Диагностика на производственном участке и корректирующие действия
Прежде чем снимать горелку с наплавочного токарного станка, выполните эту последовательную проверочную процедуру:
-
Проверка стабильности статического противодавления: Подключите инертный азот к отдельным газовым кольцам при одинаковых настройках регулятора. Расхождение в противодавлении между противоположными квадрантами указывает на частичное засорение отверстий или сужение каналов.
-
Осмотр лицевой панели сопла под увеличением: Внимательно осмотрите кромки внутренних отверстий для подачи прекурсора. Если на одной стороне выпускного отверстия наблюдается неравномерная фаска, белый кремнеземный нагар или микропиттинг, сопло подверглось химической эрозии и не подлежит восстановлению поверхностной очисткой.
-
Проверка периферийного теплового равновесия: Наклон пламени часто усиливается при переходе через торцевые участки преформы. Во многих конфигурациях сочетание основной горелки с выделенной вспомогательной хвостовой горелкой OVD и распределительным коллектором кислорода стабилизирует локальные температурные градиенты, защищая основное сопло от резкого термического удара на концах хода.
Модернизация оборудования для наплавки преформ
Устранение остановок линии из-за деформации пламени сводится к надежной оснастке и износостойким материалам. Замена изношенных алюминиевых сопел на проверенные в полевых условиях титановые горелочные узлы OVD стабилизирует геометрию пламени при длительных кампаниях, сохраняя радиальную симметрию без частой перенастройки в чистых помещениях.
Если вашему предприятию требуются стандартные запасные части или нестандартная оснастка по чертежам, ознакомьтесь с полным каталогом компонентов горелок OVD, имеющихся на складе, или отправьте ваши технические CAD-чертежи нашей инженерной группе для полной оценки технологичности.
