
지식
OVD에서의 굴절률 프로파일 드리프트: 버너 동심도 및 해결 방안
September
광섬유 공장에서 코어 부울(core boule) 불량만큼 막대한 비용을 초래하는 제조 이상은 거의 없습니다.
수십 시간에 걸쳐 헤비 클래드 실리카 프리폼(heavy-clad silica preform)을 증착하고 소결을 통해 치밀화한 후, 프리폼 분석기(예: PK2600 시리즈)가 불규칙한 굴절률 프로파일(RIP)을 감지합니다. 비대칭 코어 테이퍼, 비원형 코어 형상, 또는 코어-클래딩 굴절률 차이(Δn)의 예측치 못한 이동 등 어떤 형태로 나타나든 결과는 동일합니다: 해당 프리폼은 통신 등급 광섬유로 인출할 수 없습니다.
굴절률 드리프트가 발생하면 엔지니어들은 일상적으로 질량 유량 컨트롤러(MFC)를 재교정하고 SiCl₄ 및 GeCl₄용 액체 전구체 기화기를 점검합니다. 그러나 수십 건의 현장 조사에서 화학물질 공급 시스템은 무결한 것으로 입증되었습니다.
근본적인 원인은 종종 기계적 문제입니다: OVD 증착 버너 노즐 내의 방사형 런아웃(radial runout) 및 마이크로 채널 변형.
버너 동심도가 가스 혼합에 미치는 영향:
환형 버너 링에서의 유체 역학: 3차 갭 법칙
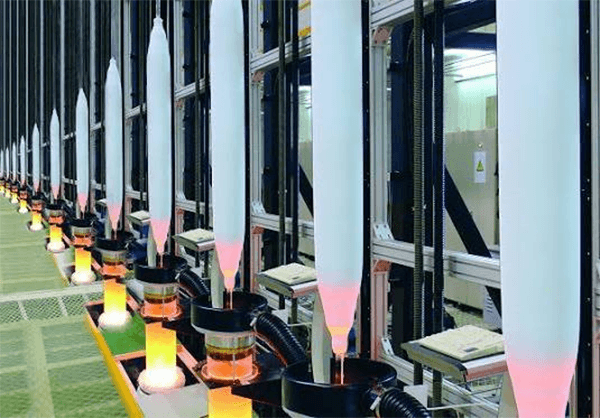
고성능 OVD 버너는 중심 화학 증기(SiCl₄ + GeCl₄ + Ar), 중간 차폐 가스, 그리고 산소-수소 연소제(H₂ 및 O₂)를 공급하는 동심 가스 채널로 구성됩니다.
좁은 환형 노즐에서 가스 유량은 슬릿 내 층류 유체 역학에 따라 거동합니다. 층류 조건에서 환형 간극을 통과하는 체적 유량(Q)은 슬릿 폭의 세제곱(w³)에 비례합니다. 슬릿 폭의 세제곱(w³):
이 수학적 현실은 극도의 운전 민감성을 부각시킵니다: 미세한 동심도 편차가 지수적인 유속 불일치를 초래합니다.
-
50 mm 환형 산소 슬롯이 단지 0.05 mm만큼 편심될 경우(10% 편심률), 넓은 쪽의 국부 가스 속도는 30% 이상 급증하는 반면, 제한된 쪽은 공급이 부족해집니다.
-
이 국부적 속도 스파이크는 가연성 산소-수소 혼합물과 전구체 코어 사이의 층류 경계층을 불안정하게 만듭니다.
-
연료와 원료 할라이드가 균형 잡힌 하류 이격 거리에서 만나는 대신, 노즐 림의 한 사분면에서 조기에 연소합니다.
게르마늄 혼입 동역학 대 화염 온도
단일 모드 및 다중 모드 코어 로드의 굴절률은 실리카(SiO₂) 매트릭스에 내장된 이산화게르마늄(GeO₂)의 정확한 비율에 의해 결정됩니다.
1100°C 이상의 온도에서 쉽게 실리카 수트(soot)로 전환되는 사염화규소와 달리, GeCl₄의 GeO₂로의 화학적 혼입은 엄격히 평형 제한적이며 온도에 의존합니다. 1600°C를 초과하는 화염 온도에서 GeO₂ 증기압이 급격히 상승하여, 미반응 게르마늄이 다공성 수트 매트릭스 내에 포집되지 않고 배기 가스로 휘발됩니다.
반응 동역학:
편심되거나 피팅(pitting)된 버너 오리피스가 증착 대상 전반에 비대칭 화염 온도장을 형성할 때:
| 버너 오리피스 상태 | 국부 화염 온도 | 화학적 혼입 결과 | 코어 프로파일 결과 |
| 대칭 링 (<0.01 mm 런아웃) | 균질한 1380°C – 1420°C | 대상 원주 전반에 걸친 화학양론적 GeO₂ 포집 | 안정적인 Δn을 가진 중심의 원형 코어 |
| 협착된 환형 사분면 | 산소 부족, 저온 화염 | 불완전한 SiCl₄ 전환, 다공성 수트 구조 | 중앙 코어 밀도 저하 |
| 확대된 환형 사분면 | 고속 산소 제트, 국부적 핫스팟 (>1650°C) | 배기 스트림으로의 게르마늄 재휘발 | 비대칭 코어 플랫 스팟 (방사형 굴절률 드리프트) |
수트 부울은 보이지 않는 방사형 도핑 불균형과 함께 성장하며, 이는 로드가 소결로에서 치밀화된 후 수 시간 뒤에야 타원형 코어로 드러납니다.
다중 피스 토치에서의 누적 공차 스택업
표준 OVD 버너가 애초에 왜 편심도를 발생시키는가? 문제는 전통적인 다중 피스 제조에 있습니다.
레거시 증착 토치는 일반적으로 별도의 동심 튜브를 알루미늄 베이스 매니폴드에 압입하거나 나사로 체결하여 제작됩니다. 각 기계적 인터페이스는 런아웃을 도입합니다:
-
나사 피치 런아웃: 0.015 – 0.025 mm
-
원통형 위치 결정 숄더 끼워맞춤: 0.010 – 0.020 mm
-
튜브 벽 두께 변동: 0.015 mm
3개 또는 4개의 가스 링이 함께 적층되면, 누적 공차 스택업으로 인해 토치가 선반 캐리지에 장착되기도 전에 최외곽 화학물질 링이 동심도에서 0.06 mm까지 벗어날 수 있습니다.
알루미늄 대 티타늄의 열 크리프 및 팽창
8~16시간의 헤비 증착 운전 동안, 토치의 전면 페이스플레이트는 1400°C 이상으로 빛나는 실리카 부울로부터의 강렬한 복사열 하에서 작동합니다.
표준 6000계 항공우주 알루미늄은 높은 열팽창 계수(약 23 × 10⁻⁶ /K)를 가집니다. 외부 차폐 가스 링이 중앙 연소 챔버보다 더 차갑게 운전되기 때문에, 노즐 본체 전반의 차등 열팽창이 기계적 후프 응력을 발생시킵니다. 반복적인 가열 및 냉각 캠페인에 걸쳐 알루미늄 환형 채널의 얇은 벽은 소성 열 크리프를 겪어 원형 출구 갭을 영구적으로 달걀형으로 변형시킵니다.
코어 버너 어셈블리를 다음으로 업그레이드: Grade 5 티타늄 합금 (Ti-6Al-4V) 이 고장 모드를 제거합니다:
-
낮은 열팽창: 티타늄은 알루미늄의 절반 이하 비율(약 8.6 × 10⁻⁶ /K)로 팽창하여, 장시간 열 침지(thermal soak) 동안 서브밀리미터 환형 동심도를 유지합니다.
-
고온에서의 향상된 항복 강도: 티타늄은 높은 복사열 하에서도 탄성 계수와 벽 원형도를 유지하여, 노화된 알루미늄 바디에서 흔히 발생하는 채널 핀칭(channel pinching)에 저항합니다.
-
염화물 부산물에 대한 내식성: 자기 치유 티타늄 산화물(TiO₂) 경계층은 산성 HCl 배기 증기로 인한 피팅(pitting)에 저항하여, 내부 가스 유도 표면의 미세 마감을 깨끗하게 유지합니다.
현장 검증: 증착 전 벤치 테스트
콜드 플로우 4분면 대칭성 검사를 실시하지 않고 신규 또는 재생 OVD 토치를 프리폼 증착 선반에 설치해서는 안 됩니다:
-
광학 비교기 / 비전 검사: 50배 확대 하에서 각 환형 갭의 원형도와 동심도를 확인하십시오. 환형 갭 런아웃은 360도 전체에 걸쳐 엄격한 기계적 한계 내에 유지되어야 합니다.
-
4분면 유량 대칭성 테스트: 노즐 페이스플레이트 위에 4분면 분할 가스 리시버를 배치하십시오. 표준 공정 유량으로 개별 링을 통해 건조 질소를 공급하십시오. 네 개의 모든 4분면에서 배압과 체적 배출량이 엄격한 허용 범위 내에서 균형을 이루어야 합니다. 3%를 초과하는 차이는 코어 도핑을 왜곡시킬 내부 단차, 버(burr) 또는 채널 편심을 나타냅니다.
-
턴어라운드 열 조정: 프리폼 단부 테이퍼 온도 강하가 버너 불안정성을 심화시키지 않도록 하십시오. 주 증착 토치를 균형 잡힌 OVD 보조 테일 버너 및 선형 산소 분배 매니폴드 와(과) 페어링하면 턴어라운드 스트로크 동안 열 봉투(thermal envelope)를 안정화하여, 열 응력 균열이 활성 코어 영역으로 전이되는 것을 방지합니다.
코어 증착 신뢰성을 위한 정밀 가공
엄격한 굴절률 프로파일을 유지하려면 처음부터 런아웃을 제거하는 증착 하드웨어가 필요합니다.
다채널 증착 부품을 단일 클램핑 셋업으로 다축 CNC 턴밀 센터에서 가공함으로써, 내부 가스 챔버, 위치 결정 레지스터, 마이크로 오리피스 어레이는 엄격한 동심도로 유지되어 조립 공차 누적을 완전히 제거합니다.
현장 검증된 당사의 제품으로 프리폼 생산 라인을 업그레이드하여 티타늄 OVD 버너 어셈블리 안정적인 코어 로드 도핑을 실현하십시오.
당사의 전체 교체용 광섬유 장비 부품 및 소모품, 또는 을(를) 살펴보시고, 독점 2D/3D CAD 도면을 당사 엔지니어링 팀에 제출하여 주문 도면 제작(make-to-print) 및 역설계 지원을 받으십시오.
