Connaissances
Prévention du colmatage prématuré par suie de silice et de la vitrification sur les plaques frontales des brûleurs OVD : causes profondes et protocoles d'atelier
Sep
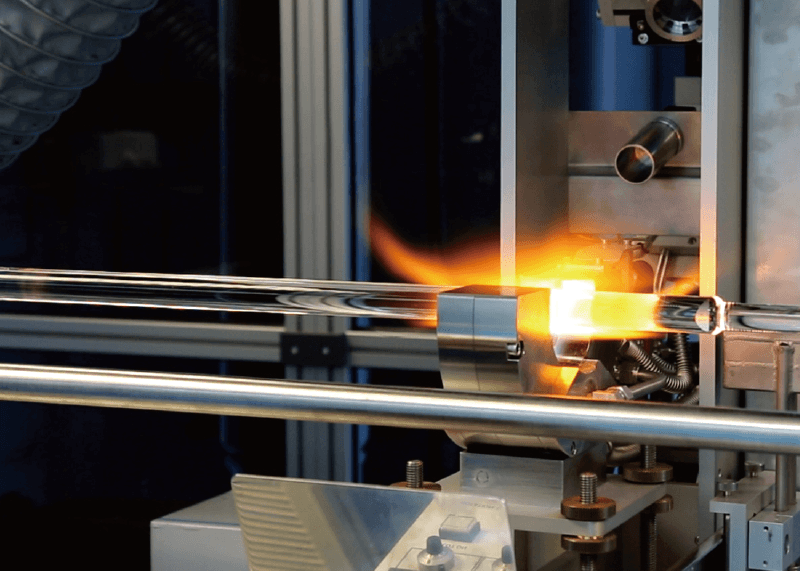
Lors d'un dépôt en phase vapeur externe (OVD) à haut débit, peu d'événements perturbent la croissance de la cible plus rapidement que la formation prématurée d'une croûte sur la plaque frontale de la torche.
Lorsque la suie naissante de dioxyde de silicium (SiO₂) adhère aux orifices de décharge au lieu de se diriger vers la tige cible en rotation, la chaleur radiante élevée de la zone de réaction (>1400°C) fritte rapidement ces particules en verre de silice dur et transparent.
Une fois ce processus de vitrification amorcé, les limites du flux gazeux s'effondrent. Les vitesses d'écoulement deviennent erratiques, la géométrie de la flamme se déstabilise, et les opérateurs sont contraints d'interrompre le dépôt, de refroidir la chambre et de mettre le tour hors ligne.
Hydrolyse chimique au front de flamme :
La physique derrière la recirculation de la suie
Une torche OVD repose sur un différentiel de vitesse précis entre ses anneaux de gaz concentriques :
-
Noyau interne: Vapeur précurseur transportant du SiCl₄ et du gaz porteur argon.
-
Barrière intermédiaire: Gaz de protection interne (généralement Ar ou N₂) isolant le précurseur brut des comburants actifs.
-
Anneau de combustion: Hydrogène (H₂) et oxygène (O₂) à haute vitesse entraînant l'hydrolyse thermique.
-
Rideau externe: Oxygène de protection empêchant l'infiltration d'air ambiant et contrôlant la largeur de la flamme.
L'accumulation de suie se produit lorsque la vitesse du gaz de protection tombe en dessous du seuil critique requis pour éloigner la zone de réaction de la plaque frontale métallique. Ce déficit de vitesse crée des courants de Foucault localisés à basse pression immédiatement adjacents aux orifices chimiques.
Les particules de suie se retrouvent piégées dans ces micro-tourbillons, inversant leur trajectoire vers la face de la buse où la température de surface convertit facilement la suie libre en verre de silice lié.
Défauts microscopiques d'outillage déclenchant un colmatage précoce
Bien que les débitmètres gazeux puissent afficher des lectures de débit massique équilibrées, les imperfections physiques à l'intérieur des canaux de la buse du brûleur génèrent fréquemment une résistance d'écoulement non mesurée.
| Défaut d'outillage | Impact immédiat sur le flux gazeux | Conséquence opérationnelle |
| Micro-bavures à la sortie de l'orifice | Perturbe l'écoulement laminaire ; génère une turbulence locale | Les particules nucléent directement sur les bords des bavures |
| Excentricité annulaire | Concentre la vitesse du gaz d'un côté de l'anneau | La zone à faible vitesse du côté opposé aspire la suie vers l'intérieur |
| Rugosité de surface interne | La traînée réduit la vitesse limite le long des parois du canal | Mélange prématuré des précurseurs à l'intérieur du corps de la buse |
| Inadéquation de dilatation thermique | Déforme la circularité de l'orifice lors de runs prolongés | La flamme se rétrécit ; la suie retombe sur le rebord de la buse |
La production de buses de distribution de gaz par usinage tour-fraiseuse CNC multi-axes garantit que les tubes chimiques internes et les canaux de protection externes restent concentriques en production à serrage unique. L'élimination des marques de broutement d'outil à l'intérieur des micro-canaux maintient l'intégrité de la couche limite laminaire, gardant la réaction chimique safely détachée de la surface métallique.
Erreurs de nettoyage qui détruisent les orifices de la torche
Lorsque la croûte vitrifiée s'accumule, les équipes de maintenance ruinent souvent involontairement la torche lors du reconditionnement :
-
Grattage mécanique avec des pointes en acier : Le grattage de la silice liée à l'aide d'outils métalliques trempés entaille inévitablement le rebord de l'orifice. Une rayure microscopique de quelques microns seulement sur le rebord de décharge suffit à servir de point d'ancrage pour une accumulation rapide de suie lors du run suivant.
-
Trempages acides agressifs sans neutralisation : L'immersion de composants en aluminium dans des bains chimiques agressifs élimine la couche anodisée protectrice et élargit les marges des orifices, modifiant définitivement les vitesses de sortie des gaz.
-
Purge à l'air comprimé de l'avant vers l'arrière : Le soufflage de particules vers l'intérieur de la buse pousse la suie libre profondément dans les chambres annulaires internes, provoquant un blocage interne qui ne peut être évacué lors du fonctionnement normal du gaz.
Le workflow de maintenance approprié :
-
Immersion en bain à ultrasons utilisant un tensioactif doux ou un agent chélatant adapté pour dissoudre les résidus de chlorure sans attaquer les métaux de base.
-
Ramollissement contrôlé par dilatation thermique si l'encroûtement de verre est sévère, suivi d'outils polymères non marquants pour soulever le résidu.
-
Séchage en salle blanche et inspection par grossissement optique pour confirmer l'absence de bavures sur les bords ou de déformation des canaux avant réinstallation.
Sélection des matériaux : pourquoi le titane dure plus longtemps que l'aluminium
L'aluminium aérospatial standard de la série 6000 est rentable et s'usine facilement, mais son seuil thermique crée des vulnérabilités opérationnelles dans les runs de dépôt à cœur élevé. La chaleur radiante amène les rebords de buse en aluminium à se ramollir légèrement, augmentant la réactivité de surface et l'adhérence aux particules de silice chaude.
Le passage des composants de plaque frontale de cœur à l'alliage de titane Grade 5 modifie cette dynamique :
-
Chimie de surface inerte : Le titane développe spontanément une barrière d'oxyde passive dense (TiO₂) qui présente une affinité chimique bien moindre pour la suie de silice fondue que l'oxyde d'aluminium.
-
Rigidité structurelle sous soak thermique : Le titane conserve sa rigidité mécanique et la géométrie de ses canaux même lorsqu'il est exposé à des charges radiantes élevées, empêchant toute déformation thermique des marges fines des fentes à gaz.
-
Résistance aux sous-produits acides corrosifs : L'acide chlorhydrique (HCl) généré au front de flamme provoque rapidement une micro-piqûration des canaux en aluminium, tandis que le titane présente une immunité quasi totale dans les atmosphères de dépôt standard.
Optimiser la fiabilité de votre tour de dépôt
Le colmatage n'est rarement qu'un “ problème d'alimentation en gaz ” — c'est l'interaction mécanique entre la durabilité de l'alliage, le micro-fini des canaux internes et la gestion thermique.
Pour éliminer la vitrification prématurée sur vos lignes de production, transférez les étapes critiques d'usure élevée vers notre Ensembles de Brûleurs OVD en Titane ou stabilisez les transitions thermiques de fin de course avec un Brûleur Auxiliaire de Fin OVD et Collecteur de Distribution d'Oxygène.
Parcourez notre inventaire complet de pièces d'équipement pour fibres optiques et pièces de rechange pour brûleurs, ou soumettez vos dessins CAO personnalisés à notre équipe d'ingénierie technique pour un support de composants sur plan.
