
Wissen
CNC Machining Preform Burner Components für Small-Batch Production
Okt.
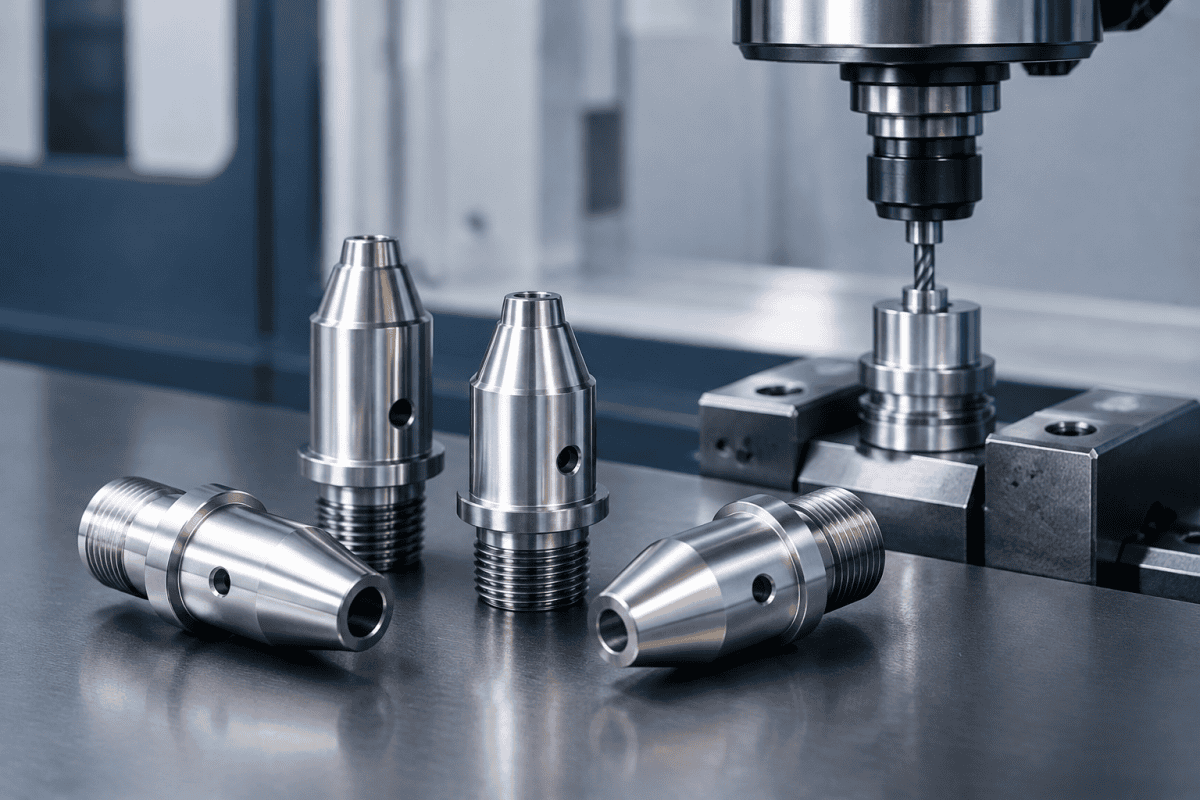
Wenn eine Fiber-Preform-Linie eine kleine Serie von Ersatz-Brennerkörpern, Düsenplatten oder Montageadaptern benötigt, ist die CNC-Bearbeitung von Preform-Brennerkomponenten oft der schnellste Weg von einer Zeichnung zu einem funktionsfähigen Teil. Die Kleinserienfertigung liegt zwischen einmaliger Reparaturarbeit und der Großserienfertigung: Die Stückzahlen sind typischerweise niedrig genug, dass sich dedizierte Werkzeuge kaum rechtfertigen lassen, aber hoch genug, dass die Wiederholbarkeit über die gesamte Serie von Bedeutung ist. Für Ingenieure und Instandhaltungsteams stellt sich nicht die praktische Frage, ob die CNC-Bearbeitung das Teil herstellen kann, sondern wie es zu spezifizieren, zu prüfen und zu qualifizieren ist, damit der Brenner sich genauso verhält wie vor dem Ausbau der Komponente. Dieselbe Logik gilt, ob es sich um eine einzelne OVD-Brennerstirnplatte oder um eine Reihe von Verteilerblöcken über mehrere Abscheidungsstationen handelt.
Warum sich CNC-Bearbeitung von Preform-Brennerkomponenten anders verhält als einmalige Reparaturen
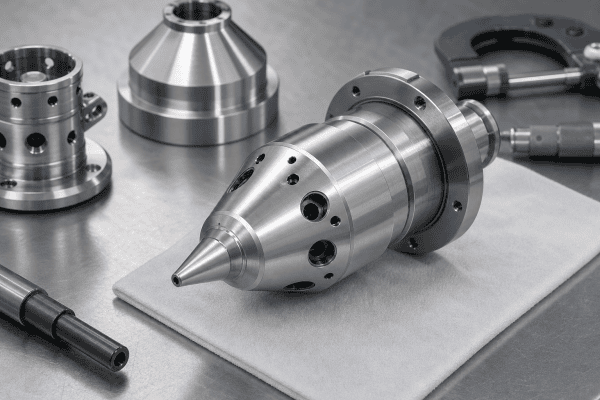
Ein einzelnes Notfallteil kann manchmal manuell an die Maschine angepasst werden. Eine kleine Serie kann sich nicht auf diesen Ansatz verlassen, da jede Einheit mit den anderen und mit der vorhandenen Baugruppe austauschbar sein muss.
Erstens muss die Zeichnung oder das rückentwickelte Modell korrekt sein, bevor die Bearbeitung beginnt. Wenn die Maße von einem verschlissenen Original abgenommen werden, reproduziert das Erstmuster lediglich den Verschleiß. Zweitens ist die Prozesskonsistenz wichtiger als bei einem Einzelauftrag. Dasselbe Setup, dieselben Werkzeuge und derselbe Prüfplan sollten über die gesamte Serie gelten, damit Einheit fünf mit Einheit eins übereinstimmt. Drittens wird die Dokumentation nützlich statt optional, da die nächste Serie möglicherweise Monate später aus denselben Dateien gefertigt wird.
Brennerteile in kleinen Serien sind außerdem häufig eine Mischung aus Standard- und Nicht-Standard-Merkmalen. Ein Montageflansch kann einem bestehenden Muster folgen, während die Gaswege spezifisch für ein bestimmtes Brennerdesign sind. Die Trennung dieser beiden Kategorien während der Angebotserstellung hilft, unnötige Sonderanfertigungen für Merkmale zu vermeiden, die andernfalls einer bewährten Referenz folgen könnten.
Bei der CNC-Bearbeitung von Preform-Brennerkomponenten für eine Serie von fünf bis fünfzig Stück verteilen sich die Rüstkosten auf weniger Einheiten als in der Massenproduktion. Daher lohnt es sich zu prüfen, ob ein Merkmal ohne Funktionsbeeinträchtigung vereinfacht werden kann, ob ein Standard-Einsatz oder Gewindeform ein Sonderteil ersetzen kann und ob die Seriengröße selbst angepasst werden könnte, um die Stückkosten zu senken, ohne übermäßige Bestände an Teilen anzulegen, die möglicherweise durch eine Designänderung überholt werden.
Komponententypen, die üblicherweise in kleinen Serien gefertigt werden
Preform-Abscheidungsanlagen umfassen eine Reihe bearbeiteter Komponenten, die mit der Zeit verschleißen, sich verformen oder verunreinigen. Typische Kleinserienteile sind Brennerkörper und Gehäuseabschnitte mit internen Gaswegen, Düsenplatten, Öffnungsarrays und Stirnplatteneinsätze, Montageadapter, Halterungen und Ausrichtungsvorrichtungen, Verteilerblöcke und Verteilungsplatten sowie Abschirm-, Abstands- und Positionierungskomponenten.
OVD-, VAD- und MCVD-Brenner unterscheiden sich darin, wie sie Reaktanten zuführen und wie viele Kanäle sie verwenden, sodass eine Komponente, die in einem Prozess funktioniert, nicht automatisch für einen anderen geeignet ist. Eine Düsengeometrie, die für eine Outside Vapor Deposition-Flamme geeignet ist, kann für einen Modified Chemical Vapor Deposition-Brenner völlig ungeeignet sein. Betrachten Sie den Prozesstyp als Teil der Spezifikation, nicht als Hintergrundinformation.
Bei Anlagen, die Standard-Ersatzhardware verwenden, lohnt es sich zu prüfen, ob ein vorhandener Artikel bereits die Anforderung erfüllt, bevor eine Sonderanfertigung in Auftrag gegeben wird. Die OVD-Abscheidungsteile-Serie deckt gängige Brenner-, Torch- und Abscheidungskomponenten ab, und der Vergleich von Abmessungen mit einem Katalogartikel ist in der Regel schneller als der Beginn eines neuen Designs.
Materialauswahl für Brennerkomponenten in kleinen Serien
Die Materialwahl sollte der Funktion folgen, nicht der Gewohnheit. Die relevanten Faktoren sind die maximale Temperatur, der das Teil ausgesetzt ist, die Gase und Dämpfe, mit denen es in Kontakt kommt, ob es Wärme leiten oder widerstehen muss, wie es gekühlt wird und wie oft es während der Wartung gehandhabt wird.
In der Praxis werden Preform-Brennerkomponenten in kleinen Serien häufig aus Edelstählen, Nickelbasislegierungen oder Aluminium gefertigt, wo Gewicht und thermische Bedingungen dies zulassen. Quarz und bestimmte Keramikmaterialien kommen dort zum Einsatz, wo Hochtemperatur- oder Chemikalienbeständigkeitsanforderungen dies erfordern, obwohl sie sich bei der Bearbeitung sehr unterschiedlich verhalten und in der Regel eine separate Prozessplanung erfordern. Jede dieser Familien hat Kompromisse hinsichtlich Bearbeitbarkeit, Wärmeausdehnung und Kosten, und keine von ihnen ist universell richtig.
Zwei Warnhinweise sind es wert, wiederholt zu werden. Leiten Sie ein Material nicht aus einer Produktkategorie oder einem ähnlich aussehenden Teil ab, und gehen Sie nicht davon aus, dass ein Materialwechsel ein Verschleißproblem löst, ohne den Verschleißmechanismus zu verstehen. Wenn das Original durch Oxidation, Fressen, Thermozyklierung oder Erosion versagt hat, sollte das Ersatzmaterial ausgewählt werden, um diesen spezifischen Mechanismus zu adressieren. Wo Aluminium geeignet ist, zum Beispiel, Aluminium-OVD-Teile können eine praktische Option für bestimmte Gehäuse und Stützkomponenten sein, aber Aluminium ist im Allgemeinen für die heißesten oder chemisch aggressivsten Stellen ungeeignet.
Beim CNC-Bearbeiten von Preform-Brennerkomponenten aus hitzebeständigen Legierungen verdienen Werkzeugverschleiß und Oberflächenintegrität Aufmerksamkeit. Nickelbasierte Legierungen verfestigen sich schnell, daher helfen leichte Schnitte und scharfes Werkzeug, unterirdische Schäden zu vermeiden, die später Partikel in einen Gasweg freisetzen könnten. Titanlegierungen erfordern ähnliche Sorgfalt und verlangen zudem eine saubere Handhabung, um Kontamination zu vermeiden. Bei einer kleinen Charge ist es sinnvoll, den Lieferanten zu fragen, wie der Werkzeugverschleiß überwacht wird und ob das letzte Teil der Charge ebenso sorgfältig geprüft wird wie das erste.
Was in eine Anfrage für Kleinserienbearbeitung gehört
Die Qualität eines Angebots hängt stark von der Vollständigkeit der Anfrage ab. Für die Präzisionsbearbeitung von Abscheidungsbrennern benötigt ein Lieferant genügend Informationen, um Aufspannungen und Prüfungen ohne Raten zu planen.
Ein nützliches Anfragepaket enthält Zeichnungen oder Modelle mit Maßen und Toleranzen oder ein 3D-Modell plus eine Zeichnung für kritische Merkmale. Wenn keine Zeichnung existiert, stellen Sie ein Muster oder Messdaten bereit und geben Sie klar an, welche Maße kritisch und welche ungefähr sind. Benennen Sie die Legierung oder Güte, wo bekannt, und beschreiben Sie die Betriebsumgebung, falls nicht. Geben Sie die Chargengröße an und ob ein Erstmuster erwartet wird, bevor der Rest produziert wird. Identifizieren Sie Konzentrizität, Ebenheit, Bohrungsposition, Oberflächengüte und jedes Merkmal, das die Flammenform oder Gasverteilung direkt beeinflusst. Geben Sie Gasanschlusstyp und -größe, Gewindeformen, Dichtflächen und die Positionierung des Teils in der Baugruppe an. Geben Sie an, welche Maße berichtet werden müssen und ob ein Maßbericht mit der Lieferung erforderlich ist. Vermerken Sie jegliche Reinigung, Passivierung, Entgratung, Kennzeichnung oder Oberflächenbehandlung, die das Teil vor der Installation durchlaufen muss.
Reverse Engineering ist in diesem Bereich üblich, weil Originalzeichnungen oft nicht verfügbar oder veraltet sind. Ein verschlissenes Teil zu messen und exakt zu reproduzieren kann den Verschleiß weiterführen. Ein besserer Ansatz ist, das Teil zu messen, es mit den Gegenkomponenten und der beabsichtigten Funktion zu vergleichen und die Zeichnung um die ursprüngliche Designabsicht herum zu rekonstruieren. Dies ist ein normaler Teil von Beschaffung kundenspezifischer OVD- und VAD-Brenner und ist es wert, vor dem Schneiden von Material besprochen zu werden.
Allgemeine Hinweise zur Zeichnungspraxis und Toleranzinterpretation sind von Normungsgremien wie ISO 8015 zu GPS-Grundprinzipien, erhältlich, was beiden Parteien helfen kann, sich darüber zu einigen, was ein nicht toleriertes Maß bedeutet. Diese Vereinbarung explizit zu machen, bevor das CNC-Bearbeiten von Preform-Brennerkomponenten beginnt, vermeidet später Streitigkeiten, wenn ein Merkmal außerhalb des erwarteten Bereichs gefunden wird.
Bearbeitungsspezifische Überlegungen, die die Brennerleistung beeinflussen
Nicht jedes Maß an einer Brennerkomponente hat das gleiche Gewicht. Merkmale, die den Gasfluss, die Flammengeometrie oder den thermischen Kontakt beeinflussen, verdienen eine engere Kontrolle, während kosmetische oder nicht-funktionale Oberflächen oft lockerer sein können. Zu wissen, was was ist, verhindert unnötige Kosten und verhindert, dass das falsche Merkmal nachlässig behandelt wird.
Die Konzentrizität zwischen der Düse und der Montageachse ist ein wiederkehrendes Anliegen, da kleine Versätze zu Flammenunsymmetrie und nachgelagerter Variation im abgeschiedenen Ruß führen können. Die Beziehung zwischen Brennerkonzentrizität und Preform-Qualität wird in dieser Diskussion von Brechungsindexprofil-Drift und Brennerkonzentrizität.
Oberflächengüte in Gaspassagen ist ein weiterer Bereich, in dem Urteilsvermögen erforderlich ist. Eine zu raue Oberfläche kann Partikel einfangen oder den Fluss stören; eine unnötig feine Oberfläche erhöht die Bearbeitungszeit ohne funktionalen Nutzen. Das richtige Ziel hängt von der Passagengröße, dem beteiligten Gas und davon ab, ob die Passage regelmäßig gereinigt werden soll.
CNC-Bearbeiten von Preform-Brennerkomponenten beinhaltet auch Entscheidungen darüber, wie das Teil während des Schneidens gehalten wird. Dünne Frontplatten und Düsenarrays können sich unter Spann Druck verformen, daher kann das Vorrichtungsdesign ebenso wichtig sein wie die Schnittparameter. Ein Lieferant, der dies versteht, wird oft eine Opferplatte oder eine spannungsarme Klemmvorrichtung vorschlagen, anstatt einfach den Schraubstock anzuziehen und zu schneiden.
Prüfpunkte für eine kleine Serie
Die Inspektion sollte zusammen mit der Bearbeitung geplant werden, nicht am Ende hinzugefügt. Für eine kleine Charge deckt ein praktischer Inspektionsplan normalerweise die Erstmusterprüfung aller kritischen Maße ab, bevor die Charge fortgesetzt wird, dimensionale Verifikation in definierten Intervallen während der Produktion, visuelle Prüfungen auf Grate, Werkzeugmarkierungen und Kontamination in Gaswegen, Verifikation von Gewindeformen und Dichtflächen gegen Gegenkomponenten und Sauberkeitsprüfungen, die der Funktion der Komponente entsprechen.
Wo eine Ursache eines Problems vermutet, aber unbestätigt ist, zum Beispiel eine Drift im Abscheidungsverhalten, sollte die Komponente gemessen werden, bevor sie ersetzt wird. Ein Teil ohne Messung zu ersetzen, entfernt die Beweise und macht es schwierig festzustellen, ob die Komponente tatsächlich die Ursache war.
Fehlerbehebung: Trennung von Komponentenproblemen und Prozessproblemen
Wenn sich die Preform-Qualität ändert, ist es verlockend, zuerst den Brenner zu ersetzen. Das ist nicht immer die richtige Diagnose. Komponentenbedingte Ursachen und prozessbedingte Ursachen können ähnliche Symptome hervorrufen, und der Weg, sie zu unterscheiden, ist die Messung statt der Annahme.
Mögliche komponentenbedingte Ursachen sind geometrischer Verschleiß an der Düsenfläche, eine teilweise blockierte Öffnung, Verformung einer Montagefläche oder eine Dichtfläche, die nicht mehr korrekt sitzt. Verifizierbare Indikatoren sind gemessene Maßabweichung von der Zeichnung, sichtbare Ablagerungen oder Schäden und eine Änderung der Passung von Gegenkomponenten. Mögliche prozessbedingte Ursachen sind Änderungen in der Gasversorgung, Kühlbedingungen, Abgasverhalten oder Umgebungsbedingungen im Produktionsbereich. Diese werden normalerweise durch Überprüfung von Geräteaufzeichnungen und Instrumentierung bestätigt, nicht durch Inspektion des Brenners.
Wenn eine Komponente als Quelle bestätigt ist, sollte der Ersatz gegen die ursprüngliche Designabsicht spezifiziert werden, nicht gegen das ausgefallene Teil. Wenn der Ausfall wiederkehrend ist, ist das Muster selbst nützliche Information: wiederholte Verstopfung deutet auf eine Überprüfung von thermischer Belastung oder Gasfluss hin, anstatt einfach ein weiteres identisches Teil zu bestellen. Wo die zugrunde liegende Geometrie komplex ist, kann die Überprüfung der Anleitung zu Kontrolle der Rissbildung am Preform-Endkonus kann helfen zu klären, wie viel des Designs von Grund auf neu festgelegt werden muss.
Es kann auch hilfreich sein, die Titan-Ersatzoption für Brenner-Verbrauchsteile mit dem Originalmaterial zu vergleichen. Ein ausgearbeitetes Beispiel für diesen Vergleich ist dokumentiert in dieser Fallstudie zur Aufrüstung von OVD-Brenner-Verbrauchsteilen auf Titanlegierung, die die nach dem Wechsel beobachteten Leistungsänderungen beschreibt.
Planung der nächsten Serie
The main advantage of small-batch CNC production is that it supports iteration without committing to tooling. That advantage is only realized if the information from one batch is retained for the next. Keeping the drawing revision, material certificate, inspection report, and any notes about fit or performance with the part record makes the second order considerably easier than the first.
It also helps to record which features were treated as critical and why. That reasoning is easily lost between maintenance cycles, and it is often the most valuable part of the documentation when a component is revisited years later.
For teams that expect to reorder, a short internal standard for CNC machining preform burner components can save time on every subsequent batch. It might specify the preferred material grade for each functional area, the minimum inspection data to request, and the naming convention for drawing revisions. None of this is complex, but it prevents the same questions being asked each time a part is needed and reduces the risk of a well-meaning substitution that changes burner behavior.
Storing a reference sample from each accepted batch is another simple practice that pays off later. A physical part is the most direct way to check that a future batch matches what actually worked on the line, even if drawings and reports are available.
Zusammenarbeit mit einem Lieferanten bei Kleinserienaufträgen
Small-batch work sits awkwardly in many machine shops because it carries engineering effort similar to a prototype but with the expectation of production reliability. Choosing a supplier who is comfortable with that balance matters more than choosing one with the lowest hourly rate.
A useful conversation to have before the first order covers how first articles are handled, what happens if a critical dimension is borderline, and how changes to the drawing are communicated once cutting has started. Suppliers experienced with CNC machining preform burner components will usually have a view on these points already, because they have seen how a small dimensional question can affect deposition results.
It is also reasonable to ask how the supplier handles part traceability. For a small batch, a simple record linking each part or sub-lot to its material certificate and inspection data is enough. That record becomes valuable if a burner later behaves unexpectedly and the question turns to whether the part or the process changed.
FAQ
Wie klein kann eine Serie sein, bevor CNC-Bearbeitung keinen Sinn mehr ergibt?
There is no fixed threshold. A single part can be worth machining when the alternative is extended downtime or an unavailable spare. The economics depend on part complexity, material availability, and how much design work is required, not on quantity alone. For very simple geometry it is still worth comparing against a standard catalogue item first.
Kann eine verschlissene Brennerkomponente direkt kopiert werden?
It can be measured, but copying it exactly may reproduce the wear that caused the problem. A better approach is to measure the part, examine the mating components, and reconstruct the drawing around the intended function. This usually requires a short discussion about which dimensions reflect original design and which reflect service wear.
Welche Informationen werden für ein Angebot benötigt?
At minimum: drawings or models, material, quantity, critical features, and interface details such as gas connections and sealing surfaces. If drawings are unavailable, a sample or a set of measurements with notes on which dimensions are known to be reliable is a workable starting point.
Müssen bearbeitete Ersatzteile dem Originalmaterial entsprechen?
Not necessarily, but any change should be justified by the operating conditions. Temperature exposure, chemical environment, thermal cycling, and mechanical loading all influence material suitability. Changing material without understanding why the original failed can simply move the failure elsewhere.
Wie lange dauert ein Kleinserienauftrag üblicherweise?
Lead time depends mainly on material availability and whether the drawing is ready. A straightforward batch in a stocked stainless grade may move quickly, while a nickel-based alloy or a part requiring a new fixture will take longer. Asking for a quoted lead time before committing helps planning, especially if the part is needed during a scheduled maintenance window.
If you are preparing a small-batch order for burner, torch, or deposition components, sending drawings, dimensions, material requirements, and operating conditions together will produce a faster and more accurate response. You can contact our team to discuss your component requirements and confirm what information is needed to move forward with CNC machining preform burner components.
