
Знание
CNC-обработка компонентов горелок для заготовок для мелкосерийного производства
Окт
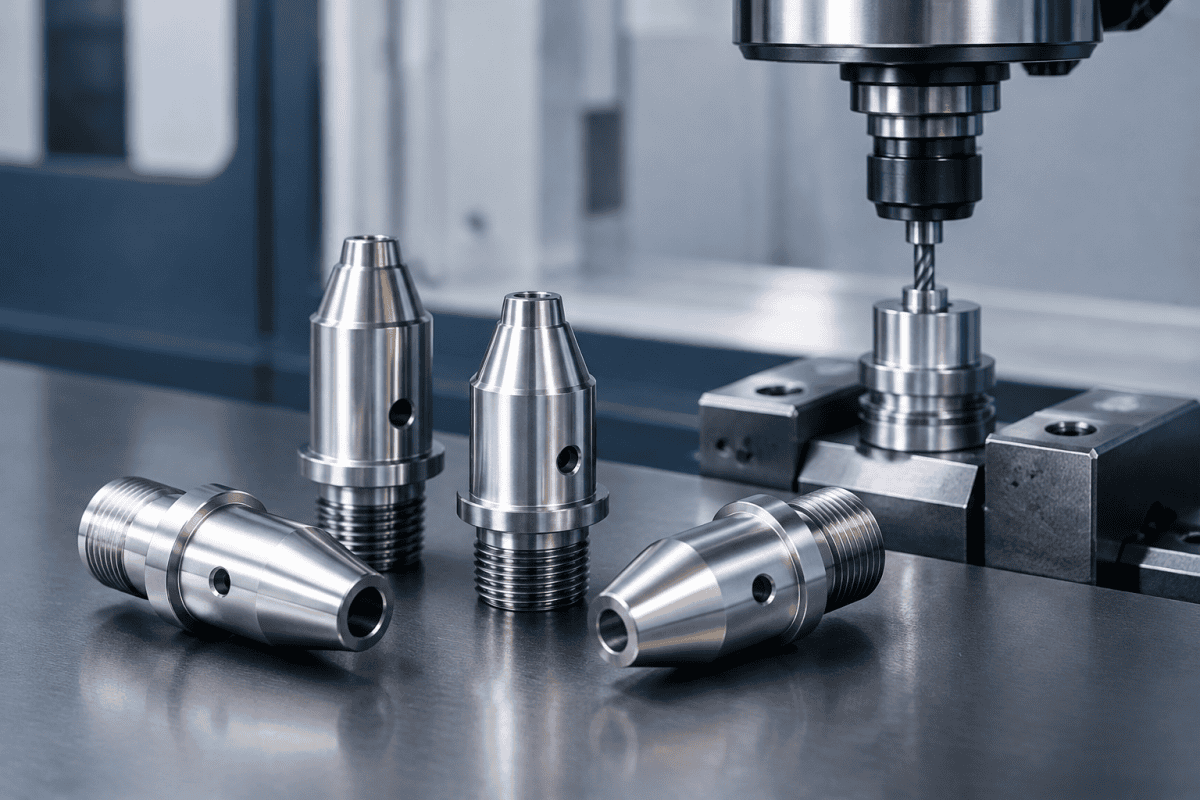
Когда линии волоконных заготовок требуется малая партия сменных корпусов горелок, сопловых пластин или монтажных адаптеров, CNC-обработка заготовок компонентов горелок часто является самым быстрым путём от чертежа до рабочей детали. Мелкосерийное производство находится между единичным ремонтом и крупносерийным изготовлением: объёмы обычно достаточно малы, чтобы трудно было оправдать специальную оснастку, но достаточно велики, чтобы воспроизводимость по всей партии имела значение. Для инженеров и служб технического обслуживания практический вопрос заключается не в том, может ли CNC-обработка изготовить деталь, а в том, как задать её спецификацию, проконтролировать и аттестовать, чтобы горелка работала так же, как до снятия компонента. Та же логика применима, имеете ли вы дело с единственной лицевой пластиной OVD-горелки или с набором коллекторных блоков на нескольких станциях осаждения.
Почему CNC-обработка заготовок компонентов горелок ведёт себя иначе, чем единичный ремонт
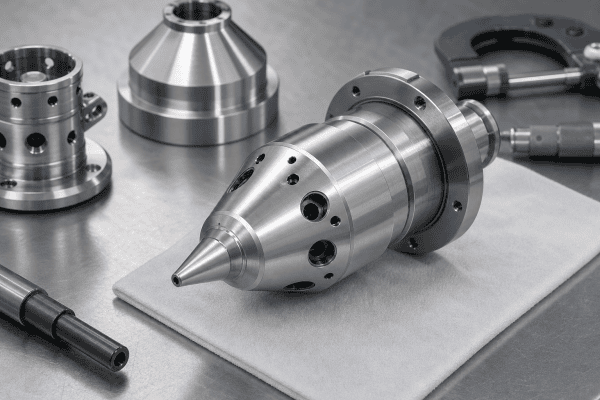
Единичную аварийную деталь иногда можно подогнать к машине вручную. Малая партия не может полагаться на такой подход, поскольку каждая единица должна быть взаимозаменяема с остальными и с существующей сборкой.
Во-первых, чертёж или реверс-инжиниринговая модель должны быть корректны до начала обработки. Если размеры сняты с изношенного оригинала, первая деталь просто воспроизведёт износ. Во-вторых, согласованность процесса важнее, чем при единичной работе. Одна и та же установка, оснастка и план контроля должны применяться по всей партии, чтобы пятая единица соответствовала первой. В-третьих, документация становится полезной, а не опциональной, поскольку следующая партия может быть произведена месяцы спустя по тем же файлам.
Мелкосерийные детали горелок также часто представляют собой сочетание стандартных и нестандартных элементов. Монтажный фланец может следовать существующему образцу, тогда как газовые каналы специфичны для конкретной конструкции горелки. Разделение этих двух категорий при расчёте стоимости помогает избежать ненужной индивидуальной работы над элементами, которые в противном случае могли бы следовать проверенному образцу.
При CNC-обработке заготовок компонентов горелок для партии от пяти до пятидесяти штук стоимость наладки распределяется на меньшее число единиц, чем при массовом производстве. Это делает целесообразным рассмотрение того, можно ли упростить какой-либо элемент без ущерба для функции, можно ли заменить стандартную вставку или резьбовой профиль на заказной, и можно ли скорректировать сам размер партии, чтобы снизить удельную стоимость без создания избыточного запаса деталей, которые могут быть вытеснены изменением конструкции.
Типы компонентов, обычно производимых малыми партиями
Оборудование для осаждения заготовок включает ряд обработанных компонентов, которые изнашиваются, деформируются или загрязняются со временем. Типичные мелкосерийные позиции включают корпуса горелок и секции кожуха с внутренними газовыми каналами, сопловые пластины, матрицы отверстий и вставки лицевых пластин, монтажные адаптеры, кронштейны и установочные приспособления, коллекторные блоки и распределительные пластины, а также экранирующие, дистанционные и позиционирующие компоненты.
Горелки OVD, VAD и MCVD различаются способом подачи реагентов и количеством используемых каналов, поэтому компонент, работающий в одном процессе, не обязательно подходит для другого. Геометрия сопла, подходящая для пламени внешнего парофазного осаждения, может быть совершенно непригодна для горелки модифицированного химического парофазного осаждения. Рассматривайте тип процесса как часть спецификации, а не как справочную информацию.
Для оборудования, использующего стандартную заменяемую оснастку, стоит проверить, соответствует ли уже существующая позиция требованиям, прежде чем заказывать индивидуальную партию. Ассортимент деталей для OVD-осаждения охватывает распространённые компоненты горелок, факелов и осаждения, и сравнение размеров с каталожной позицией обычно быстрее, чем начало новой разработки.
Выбор материала для мелкосерийных компонентов горелок
Выбор материала должен следовать функции, а не привычке. Соответствующие факторы — это максимальная температура, которую видит деталь, газы и пары, с которыми она контактирует, должна ли она проводить или сопротивляться теплу, как она охлаждается и как часто с ней будут обращаться при обслуживании.
На практике мелкосерийные заготовки компонентов горелок часто изготавливаются из нержавеющих сталей, никелевых сплавов или алюминия, где позволяют вес и тепловые условия. Кварц и некоторые керамические материалы применяются там, где этого требуют высокотемпературные или химически стойкие требования, хотя они ведут себя совершенно иначе при обработке и обычно требуют отдельного планирования процесса. Каждое из этих семейств имеет компромиссы по обрабатываемости, тепловому расширению и стоимости, и ни одно из них не является универсально правильным.
Стоит повторить два предостережения. Не выводите материал из категории продукта или похожей на вид детали, и не предполагайте, что смена материала решит проблему износа без понимания механизма износа. Если оригинал вышел из строя из-за окисления, схватывания, термоциклирования или эрозии, материал замены должен быть выбран с учётом этого конкретного механизма. Там, где алюминий уместен, например, алюминиевые детали для OVD могут быть практичным вариантом для некоторых кожухов и опорных компонентов, но алюминий, как правило, непригоден для самых горячих или наиболее химически агрессивных мест.
При CNC-обработке компонентов горелок для заготовок из жаропрочных сплавов следует уделять внимание износу инструмента и целостности поверхности. Никелевые сплавы быстро наклёпываются, поэтому лёгкие проходы и острая оснастка помогают избежать подповерхностных повреждений, которые впоследствии могут высвобождать частицы в газовый тракт. Титановые сплавы требуют аналогичной осторожности, а также чистого обращения во избежание загрязнения. Для малой партии разумно спросить поставщика, как контролируется износ инструмента и проверяется ли последняя деталь в партии так же тщательно, как первая.
Что указать в запросе на мелкосерийную обработку
Качество коммерческого предложения во многом зависит от полноты запроса. Для обработки прецизионных осадительных горелок поставщику необходимо достаточно информации для планирования наладки и контроля без догадок.
Полезный пакет запроса включает чертежи или модели с размерами и допусками, либо 3D-модель плюс чертёж для критических элементов. Если чертёж отсутствует, предоставьте образец или измеренные данные и чётко укажите, какие размеры являются критическими, а какие — приблизительными. Назовите сплав или марку, если известны, и опишите условия эксплуатации, если они не указаны. Укажите размер партии и ожидается ли изготовление первого образца перед выпуском остальных. Определите соосность, плоскостность, положение отверстий, чистоту поверхности и любые элементы, непосредственно влияющие на форму пламени или распределение газа. Укажите тип и размер газового соединения, формы резьбы, уплотнительные поверхности и способ базирования детали в сборке. Укажите, какие размеры должны быть отражены в отчёте, и требуется ли размерный отчёт вместе с поставкой. Отметьте любую очистку, пассивацию, удаление заусенцев, маркировку или обработку поверхности, которой деталь должна подвергнуться перед установкой.
Обратный инжиниринг распространён в этой области, поскольку оригинальные чертежи часто недоступны или устарели. Измерение изношенной детали и её точное воспроизведение может перенести износ в новую деталь. Лучший подход — измерить деталь, сравнить её с сопрягаемыми компонентами и предполагаемой функцией и восстановить чертёж на основе первоначального замысла конструкции. Это нормальная часть закупке custom OVD и VAD горелок и заслуживает обсуждения до начала резки любого материала.
Общие рекомендации по практике черчения и интерпретации допусков доступны от организаций по стандартизации, таких как ISO 8015 по фундаментальным принципам GPS, что может помочь обеим сторонам договориться о том, что означает размер без допуска. Явное согласование этого до начала CNC-обработки компонентов горелок для заготовок позволяет избежать споров впоследствии, когда обнаружится, что элемент выходит за ожидаемый диапазон.
Технологические факторы, влияющие на работу горелки
Не каждый размер на компоненте горелки имеет одинаковый вес. Элементы, влияющие на поток газа, геометрию пламени или тепловой контакт, заслуживают более строгого контроля, тогда как декоративные или нефункциональные поверхности часто могут иметь более свободные допуски. Понимание того, что есть что, предотвращает ненужные затраты и не позволяет отнестись к важному элементу небрежно.
Соосность между соплом и осью крепления является постоянной проблемой, поскольку небольшие смещения могут привести к асимметрии пламени и последующей вариации в осаждаемой саже. Связь между соосностью горелки и качеством заготовки более подробно рассматривается в этом обсуждении дрейфа профиля показателя преломления и концентричности горелки.
Чистота поверхности внутри газовых каналов — ещё одна область, требующая суждения. Слишком грубая отделка может задерживать частицы или нарушать поток; излишне тонкая отделка увеличивает время обработки без функциональной выгоды. Правильная цель зависит от размера канала, используемого газа и того, предполагается ли периодическая очистка канала.
CNC-обработка компонентов горелок для заготовок также включает решения о том, как деталь удерживается во время резки. Тонкие лицевые панели и сопловые матрицы могут деформироваться под давлением зажима, поэтому конструкция приспособления может иметь такое же значение, как и параметры резки. Поставщик, понимающий это, часто предложит жертвенную подкладную плиту или схему зажима с низким напряжением, вместо того чтобы просто затянуть тиски и начать резку.
Точки контроля для малой партии
Контроль должен планироваться вместе с обработкой, а не добавляться в конце. Для малой партии практичный план контроля обычно охватывает входной контроль всех критических размеров перед продолжением партии, размерную проверку через определённые интервалы в процессе производства, визуальные проверки на заусенцы, следы инструмента и загрязнения в газовых трактах, проверку форм резьбы и уплотнительных поверхностей на соответствие сопрягаемым деталям, а также проверки чистоты, соответствующие функции компонента.
Если причина проблемы предполагается, но не подтверждена, например дрейф в поведении осаждения, компонент следует измерить перед заменой. Замена детали без её измерения уничтожает доказательства и затрудняет определение того, была ли деталь действительно причиной.
Диагностика: отделение проблем компонента от проблем процесса
Когда качество заготовки меняется, возникает соблазн сначала заменить горелку. Это не всегда правильный диагноз. Причины, связанные с компонентами, и причины, связанные с процессом, могут давать схожие симптомы, и способ их различения — измерение, а не предположение.
Возможные причины, связанные с компонентами, включают геометрический износ на торце сопла, частично забитое отверстие, деформацию монтажной поверхности или уплотнительную поверхность, которая больше не садится правильно. Проверяемые индикаторы включают измеренное отклонение размеров от чертежа, видимые отложения или повреждения и изменение посадки сопрягаемых деталей. Возможные причины, связанные с процессом, включают изменения в подаче газа, условиях охлаждения, поведении выхлопа или условиях окружающей среды в производственной зоне. Они обычно подтверждаются проверкой записей оборудования и контрольно-измерительных приборов, а не осмотром горелки.
Если компонент подтверждён как источник, замена должна быть задана в соответствии с первоначальным замыслом конструкции, а не по отказавшей детали. Если отказ повторяется, сама закономерность является полезной информацией: повторяющееся засорение указывает на необходимость пересмотра термических напряжений или потока газа, а не просто заказа ещё одной идентичной детали. Там, где лежащая в основе геометрия сложна, ознакомление с рекомендациями по контролю растрескивания концевого сужения заготовки может помочь прояснить, какую часть конструкции необходимо воссоздать с нуля.
Также может быть полезно сравнить вариант замены расходных материалов для горелки из титана с оригинальным материалом. Пример такого сравнения задокументирован в этом тематическое исследование по модернизации расходных деталей горелки OVD до титанового сплава, где описаны изменения производительности, наблюдаемые после замены.
Планирование следующей партии
Основное преимущество мелкосерийного производства на станках с ЧПУ заключается в том, что оно поддерживает итерации без необходимости вложений в оснастку. Это преимущество реализуется только в том случае, если информация, полученная в одной партии, сохраняется для следующей. Хранение ревизии чертежа, сертификата на материал, протокола контроля и любых заметок о посадке или производительности вместе с записью о детали делает второй заказ значительно проще, чем первый.
Также полезно фиксировать, какие характеристики считались критическими и почему. Это обоснование легко теряется между циклами технического обслуживания, и зачастую оно оказывается наиболее ценной частью документации, когда к компоненту возвращаются спустя годы.
Для команд, которые планируют повторные заказы, краткий внутренний стандарт на предварительную механическую обработку компонентов горелки для осаждения может сэкономить время при каждой последующей партии. В нём можно указать предпочтительную марку материала для каждой функциональной зоны, минимальный объём запрашиваемых данных контроля и правила именования редакций чертежей. Ничего сложного в этом нет, но это избавляет от повторяющихся вопросов при каждой потребности в детали и снижает риск добросовестной замены, которая изменит поведение горелки.
Хранение эталонного образца из каждой принятой партии — ещё одна простая практика, которая окупается позже. Физическая деталь — самый прямой способ проверить, что будущая партия соответствует тому, что действительно работало на линии, даже если чертежи и отчёты доступны.
Работа с поставщиком по мелкосерийным заказам
Мелкосерийная работа неудобна для многих механических цехов, поскольку требует инженерных усилий, сравнимых с прототипом, но с ожиданием производственной надёжности. Выбор поставщика, которому комфортен такой баланс, важнее выбора поставщика с самой низкой почасовой ставкой.
Полезный разговор перед первым заказом охватывает то, как обрабатываются первые образцы, что происходит, если критический размер находится на границе допуска, и как сообщается об изменениях чертежа после начала резки. Поставщики, имеющие опыт в предварительной механической обработке компонентов горелки для осаждения, обычно уже имеют мнение по этим вопросам, поскольку они видели, как небольшой размерный вопрос может повлиять на результаты осаждения.
Также разумно спросить, как поставщик обеспечивает прослеживаемость деталей. Для небольшой партии достаточно простой записи, связывающей каждую деталь или подпартию с сертификатом материала и данными контроля. Эта запись становится ценной, если горелка впоследствии поведёт себя неожиданно и встанет вопрос о том, изменилась ли деталь или процесс.
Часто задаваемые вопросы
Насколько малой может быть партия, прежде чем CNC-обработка перестанет быть целесообразной?
Фиксированного порога не существует. Единственная деталь может быть достойна механической обработки, когда альтернативой является длительный простой или недоступная запасная часть. Экономика зависит от сложности детали, доступности материала и объёма требуемой конструкторской работы, а не только от количества. Для очень простой геометрии всё же стоит сначала сравнить со стандартным каталожным изделием.
Можно ли напрямую скопировать изношенный компонент горелки?
Его можно измерить, но точное копирование может воспроизвести износ, который и вызвал проблему. Лучший подход — измерить деталь, обследовать сопрягаемые компоненты и восстановить чертёж исходя из предполагаемой функции. Обычно это требует короткого обсуждения того, какие размеры отражают исходную конструкцию, а какие — эксплуатационный износ.
Какая информация необходима для запроса коммерческого предложения?
Как минимум: чертежи или модели, материал, количество, критические характеристики и детали сопряжения, такие как газовые подключения и уплотнительные поверхности. Если чертежи недоступны, образец или набор измерений с пометками о том, какие размеры считаются надёжными, — это рабочая отправная точка.
Должны ли обработанные замены соответствовать оригинальному материалу?
Не обязательно, но любое изменение должно быть обосновано условиями эксплуатации. Температурное воздействие, химическая среда, термическое циклирование и механическая нагрузка — всё это влияет на пригодность материала. Изменение материала без понимания причины отказа оригинала может просто перенести отказ в другое место.
Сколько времени обычно занимает мелкосерийный заказ?
Срок поставки зависит главным образом от доступности материала и готовности чертежа. Простая партия из складской марки нержавеющей стали может быть выполнена быстро, тогда как никелевый сплав или деталь, требующая новой оснастки, займут больше времени. Запрос котировки срока поставки до оформления заказа помогает планированию, особенно если деталь нужна в рамках запланированного окна технического обслуживания.
Если вы готовите мелкосерийный заказ на компоненты горелки, горелки для пайки или осаждения, отправка чертежей, размеров, требований к материалу и условий эксплуатации вместе обеспечит более быстрый и точный ответ. Вы можете связаться с нашей командой, чтобы обсудить требования к компонентам и подтвердить, какая информация необходима для продвижения вперёд с предварительной механической обработкой компонентов горелки для осаждения.
