Знание
Контроль растрескивания конусной части заготовки в OVD: термические и аппаратные решения
Сен
Нет более удручающего звука в цехе по производству заготовок оптического волокна, чем резкий треск раскалывающейся сажевой були вблизи завершения многочасового цикла осаждения методом OVD.
Большинство катастрофических трещин берут начало не вдоль активного цилиндрического тела заготовки. Они почти неизменно зарождаются в концевых конусных переходах (переходных зонах вблизи затравочного стержня или держателя), распространяясь внутрь вдоль границы раздела сажи в течение нескольких секунд.
Когда крупная сажевая буля приближается к целевому диаметру, на кону стоят тысячи долларов, вложенных в химические прекурсоры (SiCl₄ и GeCl₄), горючие газы и время работы токарного станка. Диагностика разрушения концевого конуса требует анализа тепловой динамики обратного хода горелки и механического оборудования, поддерживающего тепловое равновесие.
Тепловой профиль були в точке разворота:
Физика термического удара в точке разворота
В стандартном процессе внешнего парофазного осаждения основная горелка осаждения перемещается возвратно-поступательно вдоль вращающейся оправки. В каждой конечной точке хода каретка должна замедлиться, изменить направление и снова ускориться.
Даже при оптимизированных профилях движения ЧПУ время, которое основное пламя проводит вне сажевого уступа, вызывает быстрое падение температуры поверхности.
-
Дифференциал теплового расширения: Наружные слои сажи охлаждаются значительно быстрее, чем плотные внутренние слои, прилегающие к стержню сердцевины. Этот внезапный термический градиент вызывает сильное радиальное растягивающее напряжение в слабосвязанной кремнезёмной матрице.
-
Резкое падение эффективности осаждения: Когда локальная температура поверхности сажи опускается ниже примерно 1200°C, химический гидролиз SiCl₄ замедляется. Частицы, осаждающиеся в этом температурном провале, обладают пониженной плотностью, создавая структурно пористую, хрупкую “меловую линию” на конусе, которая служит концентратором напряжений.
-
Инфильтрация окружающего воздуха чистого помещения: Концы камеры осаждения подвержены воздействию холодных вихрей окружающего воздуха, которые дополнительно охлаждают кромки конуса, если они не защищены постоянной газовой завесой.
Почему корректировки технологического рецепта недостаточны
Инженеры часто пытаются решить проблему растрескивания концевого конуса программными методами: увеличивая ход горелки, увеличивая время выдержки каретки или повышая расход водорода (H₂) вблизи краёв.
Однако программные исправления обычно приводят к вторичным режимам отказа:
| Программная/рецептурная корректировка | Непреднамеренное последствие для заготовки |
| Увеличенное время выдержки каретки | Локальный перегрев сажи приводит к преждевременному остеклованию (стеклованию поверхности), вызывая отклонение пламени на последующих проходах. |
| Увеличенный расход горючего газа на концах | Искажает профиль показателя преломления сердцевины к оболочке (Δn) вблизи рабочего уступа, снижая общий эффективный выход волокна. |
| Более широкие границы хода | Приводит к бесполезному расходу дорогостоящего пара химического прекурсора в вытяжной зонд без осаждения на целевом стержне. |
Надёжное инженерное решение состоит не в том, чтобы искажать пламя осаждения основной горелки, а в том, чтобы развязать химию осаждения от управления температурой конуса с помощью специализированного вспомогательного теплового оборудования.
Аппаратное решение: роль вспомогательных концевых горелок
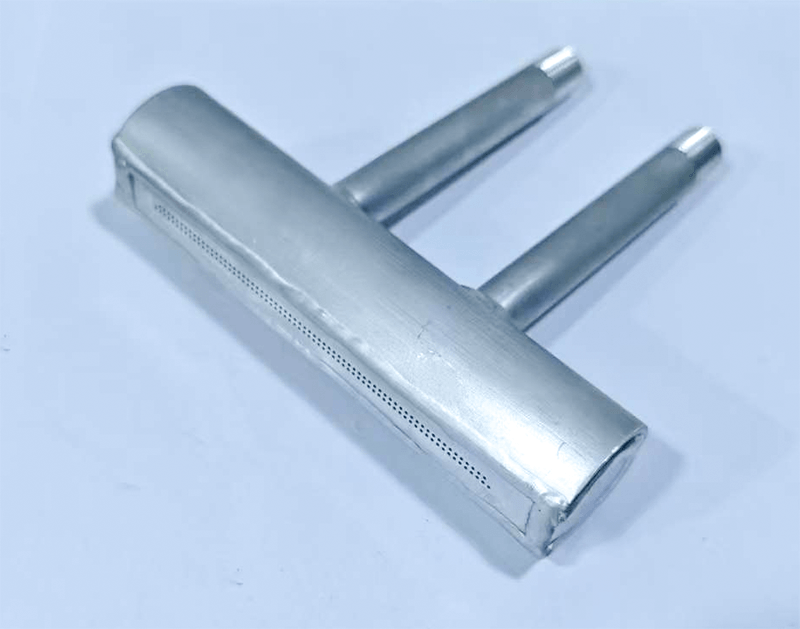
Вспомогательная концевая горелка (или линейный коллектор распределения кислорода) устанавливается на концах заготовки для обеспечения стационарной или синхронизированной термической стабилизации.
Динамика подачи газа:
Вместо осаждения сажи эти устройства подают стабильное мягкое нагревающее пламя вместе с равномерной завесой защитного газа:
-
Устранение тепловой впадины: Поддерживая базовую температуру поверхности на концевых конусах, пока основная горелка перемещается к противоположному концу, вспомогательные горелки удерживают сажевую матрицу в пределах упругого теплового окна, устраняя пики напряжений.
-
Равномерное статическое давление через два входа: Газовые трубы с одним входом неизбежно демонстрируют падение давления газа по длине, что приводит к слабому пламени на дальнем конце и турбулентным струям вблизи входного патрубка. Коллектор с двумя входами выравнивает внутреннее давление в магистрали, гарантируя, что каждое микроотверстие в линейном массиве выпускает газ с одинаковой скоростью.
-
Предотвращение рециркуляции границы сажи: Линейная вспомогательная кислородная завеса создаёт воздушный нож избыточного давления, который предотвращает закручивание кислотных побочных продуктов реакции (HCl) и случайной кремнезёмной пыли обратно на механизмы горелки.
Целостность механической обработки и выбор сплава
Поскольку вспомогательные концевые горелки работают в непосредственной близости от экстремального радиационного тепла зон синтеза кремнезёма при 1400°C+, качество их механического изготовления напрямую влияет на стабильность пламени.
-
Конструкция из сплава с сварными швами: Стандартные сборки на болтах с прокладками выходят из строя при долгосрочных термических циклах в чистых помещениях. Корпуса из тяжёлой нержавеющей стали 316L или высококачественного титана с полной сваркой швов выдерживают непрерывное тепловое расширение без утечки газа.
-
Сверление микроотверстий без заусенцев: Зазубренные выпускные отверстия создают локальную турбулентность пламени. Прецизионное сверление с ЧПУ многорядной линейной лицевой панели обеспечивает ламинарную газовую завесу, которая поддерживает нагрев сажи без разрушения хрупкой целевой були.
Максимизация выхода производства заготовок
Растрескивание концевого конуса — это инженерная задача с чётким механическим решением. Защита ваших кремнезёмных заготовок от термического удара стабилизирует ваше технологическое окно, улучшает геометрию конуса и увеличивает полезный выход волокна в километрах на булю.
Изучите наши прецизионно обработанные OVD Вспомогательная хвостовая горелка и линейный коллектор распределения кислорода designed for standard preform lathes, or pair it with our direct-fit титановые горелочные узлы OVD.
If your production line uses customized mounting geometries or unique gas delivery specs, browse our complete catalog of optical fiber equipment parts или свяжитесь с нашей инженерной командой to machine custom components directly from your CAD drawings.
