
Kawruh
Komponen Burner Preform Mesin CNC kanggo Produksi Batch Cilik
Okt
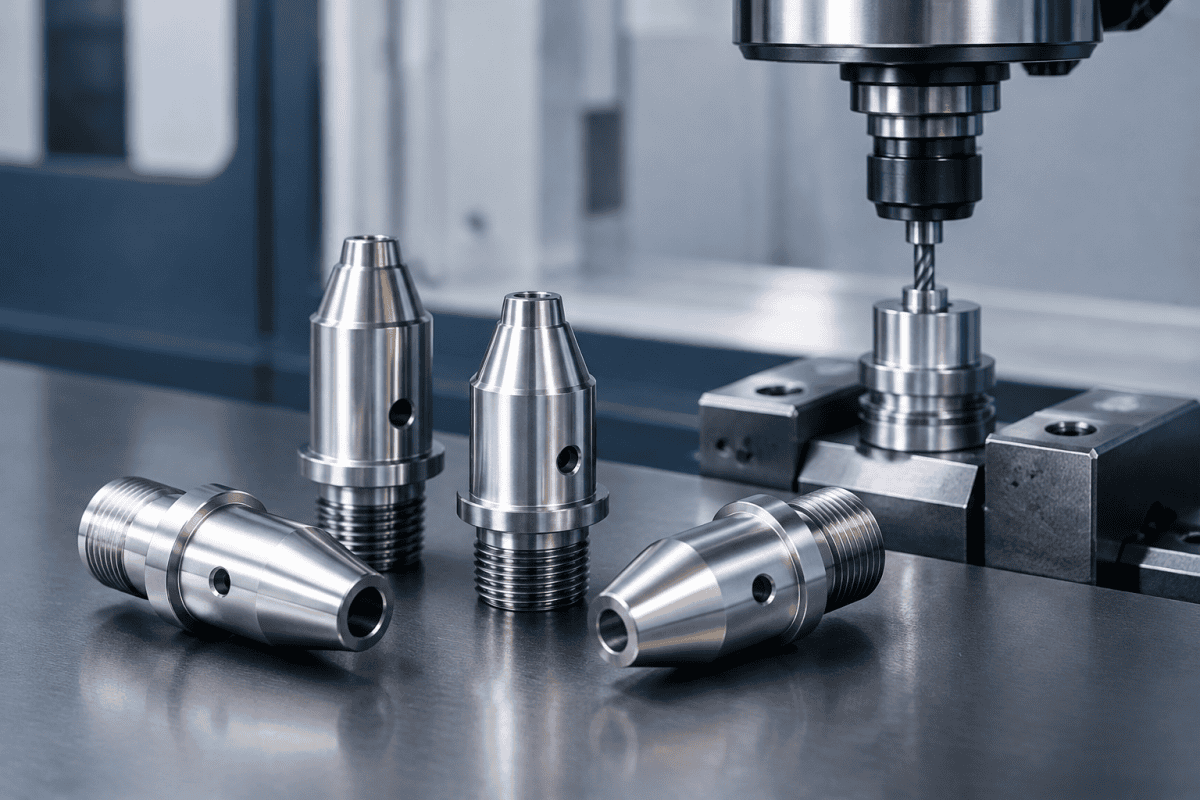
Nalika jalur preform serat mbutuhake produksi cilik awak burner pengganti, piring nozzle, utawa adaptor pemasangan, mesin CNC komponen burner preform asring dadi dalan paling cepet saka gambar menyang bagean sing bisa digunakake. Produksi batch cilik ana ing antarane karya perbaikan sepisan lan manufaktur volume dhuwur: jumlahe biasane cukup sithik nganti tooling khusus angel dibenerake, nanging cukup dhuwur nganti konsistensi ing saindhenging batch penting. Kanggo insinyur lan tim pangopènan, pitakonan praktis dudu apa mesin CNC bisa nggawe bagean kasebut, nanging kepiye nemtokake, mriksa, lan kualifikasi supaya burner tumindak padha kaya sadurunge komponen kasebut dicopot. Logika sing padha ditrapake manawa sampeyan ngurus faceplate OVD torch siji utawa sakumpulan blok manifold ing sawetara stasiun deposisi.
Napa sebab komponen burner preform hasil mesin CNC tumindak beda karo perbaikan sepisan
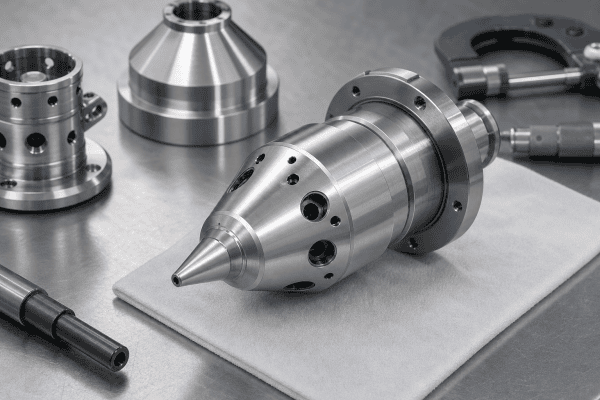
Bagean darurat siji kadhangkala bisa dipasang kanthi tangan menyang mesin. Batch cilik ora bisa ngandelake pendekatan kasebut, amarga saben unit kudu bisa diganti karo liyane lan karo rakitan sing wis ana.
Kaping pisanan, gambar utawa model sing wis direkayasa bali kudu bener sadurunge mesin diwiwiti. Yen dimensi dijupuk saka asli sing wis aus, artikel pisanan mung bakal ngasilake keausan kasebut. Kapindho, konsistensi proses luwih penting tinimbang ing proyek sepisan. Setup, tooling, lan rencana inspeksi sing padha kudu ditrapake ing saindhenging batch supaya unit lima cocog karo unit siji. Katelu, dokumentasi dadi migunani tinimbang opsional, amarga batch sabanjure bisa diprodhuksi pirang-pirang wulan mengko saka file sing padha.
Bagean burner batch cilik uga asring campuran fitur standar lan non-standar. Flange pemasangan bisa ngetutake pola sing wis ana nalika saluran gas khusus kanggo desain torch tartamtu. Misahake rong kategori kasebut sajrone penawaran mbantu ngindhari karya khusus sing ora perlu ing fitur sing bisa ngetutake referensi sing wis kabukten.
Nalika mesin CNC komponen burner preform kanggo batch lima nganti seket potong, biaya setup disebar ing unit sing luwih sithik tinimbang produksi massal. Iki ndadekake worth mriksa apa fitur bisa disederhanakake tanpa mengaruhi fungsi, apa insert standar utawa wangun benang bisa ngganti sing bespoke, lan apa ukuran batch dhewe bisa diatur kanggo nyuda biaya unit tanpa nggawe inventaris keluwihan bagean sing bisa diganti dening owah-owahan desain.
Jinis komponen sing umum diprodhuksi ing batch cilik
Peralatan deposisi preform kalebu macem-macem komponen mesin sing aus, distorsi, utawa dadi kontaminasi liwat wektu. Item batch cilik sing khas kalebu awak burner lan bagean omah kanthi saluran gas internal, piring nozzle, susunan orifice, lan sisipan faceplate, adaptor pemasangan, braket, lan fixture alignment, blok manifold lan piring distribusi, uga komponen shielding, spacing, lan posisi.
Torch OVD, VAD, lan MCVD beda-beda ing cara ngirim reaktan lan pirang-pirang saluran sing digunakake, mula komponen sing bisa digunakake ing siji proses ora otomatis cocog ing proses liyane. Geometri nozzle sing cocog kanggo nyala deposisi uap njaba bisa uga salah banget kanggo torch deposisi uap kimia sing dimodifikasi. Anggep jinis proses minangka bagean saka spesifikasi, dudu minangka informasi latar mburi.
Kanggo peralatan sing nggunakake hardware pengganti standar, worth mriksa apa item sing wis ana wis cocog karo syarat sadurunge nindakake produksi khusus. Ing Range bagean deposisi OVD nyakup komponen burner, torch, lan deposisi sing umum, lan mbandhingake dimensi karo item katalog biasane luwih cepet tinimbang miwiti desain anyar.
Pamilihan material kanggo komponen burner batch cilik
Pamilihan material kudu ngetutake fungsi, dudu kebiasaan. Faktor sing relevan yaiku suhu maksimum sing ditemokake bagean kasebut, gas lan uap sing dikontak, apa kudu ngirim utawa nolak panas, kepiye cara adhem, lan sepira kerep ditangani sajrone pangopènan.
Ing praktik, komponen burner preform batch cilik asring digawe saka stainless steel, paduan basis nikel, utawa aluminium ing ngendi bobot lan kondisi termal ngidini. Quartz lan bahan keramik tartamtu muncul ing ngendi syarat tahan suhu dhuwur utawa kimia mbutuhake, sanajan tumindake beda banget nalika mesin lan biasane mbutuhake perencanaan proses sing kapisah. Saben kulawarga kasebut duwe trade-off ing machinability, ekspansi termal, lan biaya, lan ora ana sing bener sacara universal.
Loro ati-ati kudu diulang. Aja nyimpulake material saka kategori produk utawa bagean sing katon padha, lan aja nganggep yen ngganti material bakal ngrampungake masalah keausan tanpa ngerti mekanisme keausan. Yen asline gagal amarga oksidasi, galling, siklus termal, utawa erosi, material pengganti kudu dipilih kanggo ngatasi mekanisme kasebut. Ing ngendi aluminium cocog, contone, bagean OVD aluminium bisa dadi pilihan praktis kanggo omah tartamtu lan komponen pendukung, nanging aluminium umume ora cocog kanggo lokasi sing paling panas utawa paling agresif kanthi kimia.
Nalika CNC machining preform burner components ing paduan tahan panas, tool wear lan surface integrity kudu digatekake. Paduan basis nikel cepet work-harden, mula light passes lan tooling sing landhep mbantu nyegah karusakan subsurface sing mengko bisa ngeculake partikel menyang gas path. Paduan titanium mbutuhake perawatan sing padha lan uga mbutuhake penanganan sing resik supaya ora kontaminasi. Kanggo batch cilik, cukup wajar takon marang supplier kepiye tool wear dipantau lan apa part pungkasan ing batch dipriksa kanthi teliti kaya part pisanan.
Apa sing kudu dilebokake ing panjalukan mesin batch cilik
Kualitas quotation gumantung banget marang kelengkapan request. Kanggo precision deposition torch machining, supplier butuh informasi sing cukup kanggo ngrancang setup lan inspeksi tanpa ngira-ngira.
Paket request sing migunani kalebu drawings utawa model kanthi dimensi lan toleransi, utawa model 3D plus drawing kanggo fitur kritis. Yen ora ana drawing, wenehana sampel utawa data sing diukur lan jelasake dimensi endi sing kritis lan endi sing perkiraan. Sebutna alloy utawa grade yen dingerteni, lan jelasake lingkungan operasi yen ora dingerteni. Sebutna ukuran batch lan apa first article dikarepake sadurunge sisa diproduksi. Identifikasi concentricity, flatness, posisi bolongan, surface finish, lan fitur apa wae sing langsung mengaruhi bentuk flame utawa distribusi gas. Kalebu jinis lan ukuran sambungan gas, bentuk thread, permukaan sealing, lan carane part dumunung ing assembly. Sebutna dimensi endi sing kudu dilapurake, lan apa dimensional report dibutuhake karo kiriman. Catheten apa wae cleaning, passivation, deburring, marking, utawa surface treatment sing kudu ditindakake part sadurunge instalasi.
Reverse engineering umume ing bidang iki amarga drawing asli asring ora kasedhiya utawa wis outdated. Ngukur part sing wis aus lan ngasilake persis bisa nggawa keausan kasebut maju. Pendekatan sing luwih apik yaiku ngukur part, mbandhingake karo komponen pasangan lan fungsi sing dituju, lan mbangun maneh drawing adhedhasar design intent asli. Iki minangka bagean normal saka sumber burner OVD lan VAD khusus lan pantes dibahas sadurunge material apa wae dipotong.
Pandhuan umum babagan praktik drawing lan interpretasi toleransi kasedhiya saka badan standar kayata ISO 8015 babagan prinsip dhasar GPS, sing bisa mbantu loro pihak setuju babagan apa tegese dimensi sing ora ana toleransi. Nggawe persetujuan kasebut eksplisit sadurunge CNC machining preform burner components diwiwiti ngindhari perselisihan mengko nalika fitur ditemokake ing njaba rentang sing dikarepake.
Pertimbangan mesin sing mengaruhi kinerja burner
Ora kabeh dimensi ing komponen burner nduweni bobot sing padha. Fitur sing mengaruhi aliran gas, geometri flame, utawa kontak termal pantes kontrol sing luwih ketat, dene permukaan kosmetik utawa non-fungsional asring bisa luwih longgar. Ngerti endi sing endi nyegah biaya sing ora perlu lan nyegah fitur sing salah dianggep sembarangan.
Concentricity antarane nozzle lan sumbu mounting minangka masalah sing terus-terusan amarga offset cilik bisa nyebabake asimetri flame lan variasi hilir ing soot sing disimpen. Hubungan antarane concentricity burner lan kualitas preform ditliti luwih rinci ing diskusi iki babagan drift profil indeks bias lan konsentrisitas burner.
Surface finish ing njero gas passages minangka area liya sing mbutuhake pertimbangan. Finish sing kasar banget bisa nangkep partikel utawa ngganggu aliran; finish sing apik banget tanpa perlu nambah wektu machining tanpa manfaat fungsional. Target sing bener gumantung marang ukuran passage, gas sing ana, lan apa passage kasebut dimaksudake kanggo diresiki sacara periodik.
CNC Machining Preform Burner Components uga kalebu keputusan babagan carane part dicekel nalika pemotongan. Faceplate tipis lan nozzle array bisa distorsi amarga tekanan clamping, mula desain fixture bisa uga penting kaya parameter pemotongan. Supplier sing ngerti babagan iki asring ngusulake sacrificial backing plate utawa pengaturan clamping low-stress tinimbang mung ngencengi vise lan motong.
Titik inspeksi kanggo batch cilik
Inspeksi kudu direncanakake bebarengan karo machining, ora ditambahake ing pungkasan. Kanggo batch cilik, rencana inspeksi sing praktis biasane nyakup first-article inspection kabeh dimensi kritis sadurunge batch diterusake, verifikasi dimensi ing interval sing ditemtokake sajrone produksi, pemeriksaan visual kanggo burr, tool mark, lan kontaminasi ing gas path, verifikasi bentuk thread lan permukaan sealing marang part pasangan, lan pemeriksaan kebersihan sing cocog karo fungsi komponen.
Yen panyebab masalah dicurigai nanging durung dikonfirmasi, contone drift ing prilaku deposisi, komponen kudu diukur sadurunge diganti. Ngganti part tanpa ngukur bakal ngilangi bukti lan nggawe angel kanggo nemtokake apa komponen kasebut pancen panyebabe.
Ngatasi masalah: misahake masalah komponen saka masalah proses
Nalika kualitas preform owah, godaan kanggo ngganti burner luwih dhisik. Iki ora mesthi diagnosis sing bener. Panyebab sing ana gandhengane karo komponen lan panyebab sing ana gandhengane karo proses bisa ngasilake gejala sing padha, lan cara kanggo mbedakake yaiku liwat pangukuran tinimbang asumsi.
Panyebab sing ana gandhengane karo komponen sing bisa uga kalebu keausan geometris ing permukaan nozzle, orifice sing sebagian diblokir, distorsi permukaan mounting, utawa permukaan sealing sing ora bisa lungguh kanthi bener maneh. Indikator sing bisa diverifikasi kalebu penyimpangan dimensi sing diukur saka drawing, deposit utawa karusakan sing katon, lan owah-owahan ing fit part pasangan. Panyebab sing ana gandhengane karo proses sing bisa uga kalebu owah-owahan ing pasokan gas, kondisi pendinginan, prilaku exhaust, utawa kondisi lingkungan ing area produksi. Iki biasane dikonfirmasi kanthi mriksa cathetan peralatan lan instrumentasi tinimbang mriksa burner.
Yen komponen dikonfirmasi minangka sumber, panggantos kudu ditemtokake miturut design intent asli, ora miturut part sing gagal. Yen kegagalan kasebut bola-bali, pola kasebut dhewe minangka informasi sing migunani: clogging sing bola-bali nuduhake review babagan thermal stress utawa aliran gas tinimbang mung pesen part identik liyane. Yen geometri dhasar kompleks, review pandhuan babagan ngontrol preform end-taper cracking bisa mbantu njlentrehake pira akeh desain sing kudu dibangun maneh saka prinsip dhasar.
Bisa uga mbantu mbandhingake opsi penggantian titanium kanggo consumables torch karo materi asline. Conto sing wis digarap babagan perbandingan kasebut didokumentasikake ing studi kasus babagan nganyarke consumables torch OVD dadi paduan titanium, sing njlentrehake owah-owahan kinerja sing diamati sawise owah-owahan kasebut.
Ngrancang batch sabanjure
Kauntungan utama saka produksi CNC skala cilik yaiku ndhukung iterasi tanpa kudu nggawe tooling khusus. Kauntungan kasebut mung bisa diwujudake yen informasi saka siji batch disimpen kanggo batch sabanjure. Nyimpen revisi gambar, sertifikat material, laporan inspeksi, lan cathetan babagan fit utawa performa bebarengan karo rekaman part ndadekake pesenan kaping pindho luwih gampang tinimbang sing pertama.
Iki uga mbantu nyathet fitur endi sing dianggep kritis lan kenapa. Alasan kasebut gampang ilang ing antarane siklus pangopènan, lan asring dadi bagéan paling aji saka dokumentasi nalika komponen ditliti maneh sawisé pirang-pirang taun.
Kanggo tim sing ngarepake pesen maneh, standar internal sing cendhak kanggo komponen preform burner mesin CNC bisa ngirit wektu ing saben batch sabanjure. Iki bisa nemtokake grade material sing disenengi kanggo saben area fungsional, data inspeksi minimal sing kudu dijaluk, lan konvensi penamaan kanggo revisi gambar. Ora ana sing rumit, nanging nyegah pitakonan sing padha saben part dibutuhake lan nyuda risiko substitusi sing niat apik sing bisa ngganti prilaku burner.
Nyimpen sampel referensi saka saben batch sing ditampa minangka praktik prasaja liyane sing migunani mengko. Part fisik minangka cara paling langsung kanggo mriksa manawa batch mangsa ngarep cocog karo sing bener-bener bisa digunakake ing jalur produksi, sanajan gambar lan laporan kasedhiya.
Kerja bareng karo supplier kanggo pesenan batch cilik
Pakaryan skala cilik ora cocog ing akeh bengkel mesin amarga nggawa usaha teknik sing padha karo prototipe nanging kanthi pangarepan keandalan produksi. Milih supplier sing kepenak karo keseimbangan kasebut luwih penting tinimbang milih sing tarif saben jam paling murah.
Obrolan sing migunani sadurunge pesenan pertama nyakup cara artikel pertama ditangani, apa sing kedadeyan yen dimensi kritis ana ing wates, lan carane owah-owahan gambar dikomunikasikake sawisé pemotongan diwiwiti. Supplier sing berpengalaman karo komponen preform burner mesin CNC biasane wis duwe panemu babagan poin kasebut, amarga wis weruh carane pitakonan dimensi cilik bisa mengaruhi asil deposisi.
Iku uga wajar kanggo takon carane supplier nangani traceability part. Kanggo batch cilik, rekaman prasaja sing nyambungake saben part utawa sub-lot menyang sertifikat material lan data inspeksi wis cukup. Rekaman kasebut dadi aji yen burner mengko tumindak ora dikarepake lan pitakonan dadi apa part utawa proses sing owah.
Pitakonan sing Sering Ditakoni
Sepira cilik batch sadurunge mesin CNC ora ana gunane?
Ora ana ambang sing tetep. Siji part bisa uga pantes dimachining nalika alternatifé yaiku downtime sing dawa utawa spare sing ora kasedhiya. Ekonomine gumantung marang kerumitan part, kasedhiyan material, lan pira karya desain sing dibutuhake, ora mung saka jumlah. Kanggo geometri sing prasaja banget, isih pantes mbandhingake karo item katalog standar dhisik.
Apa komponen burner sing wis aus bisa langsung disalin?
Bisa diukur, nanging nyalin persis bisa ngasilake keausan sing nyebabake masalah kasebut. Pendekatan sing luwih apik yaiku ngukur part, mriksa komponen sing dipasangake, lan mbangun maneh gambar adhedhasar fungsi sing dimaksud. Iki biasane mbutuhake diskusi cendhak babagan dimensi endi sing nggambarake desain asli lan endi sing nggambarake keausan layanan.
Informasi apa sing dibutuhake kanggo penawaran?
Paling ora: gambar utawa model, material, jumlah, fitur kritis, lan rincian antarmuka kayata sambungan gas lan permukaan sealing. Yen gambar ora kasedhiya, sampel utawa sakumpulan pangukuran kanthi cathetan babagan dimensi endi sing dikenal dipercaya minangka titik wiwitan sing bisa digunakake.
Apa pengganti sing wis dimachining kudu cocog karo material asline?
Ora mesthi, nanging owah-owahan apa wae kudu dibenerake dening kondisi operasi. Paparan suhu, lingkungan kimia, siklus termal, lan beban mekanik kabeh mengaruhi kesesuaian material. Ngganti material tanpa ngerti kenapa sing asli gagal mung bisa mindhah kegagalan menyang papan liya.
Sepira suwene pesenan batch cilik biasane?
Lead time gumantung utamane marang kasedhiyan material lan apa gambar wis siap. Batch sing prasaja ing grade stainless sing ana stok bisa cepet, dene paduan basis nikel utawa part sing mbutuhake fixture anyar bakal luwih suwe. Njaluk lead time sing dikutip sadurunge komitmen mbantu perencanaan, utamane yen part dibutuhake sajrone jendela pangopènan sing dijadwalake.
Yen sampeyan nyiapake pesenan skala cilik kanggo komponen burner, torch, utawa deposisi, ngirim gambar, dimensi, syarat material, lan kondisi operasi bebarengan bakal ngasilake respon sing luwih cepet lan luwih akurat. Sampeyan bisa ngubungi tim kita kanggo ngrembug syarat komponen sampeyan lan ngonfirmasi informasi apa sing dibutuhake kanggo nerusake karo komponen preform burner mesin CNC.
