Kawruh
Nyegah Penyumbatan lan Vitrifikasi Silica Soot Prematur ing OVD Burner Faceplates: Panyebab Root lan Protokol Bengkel
Sep
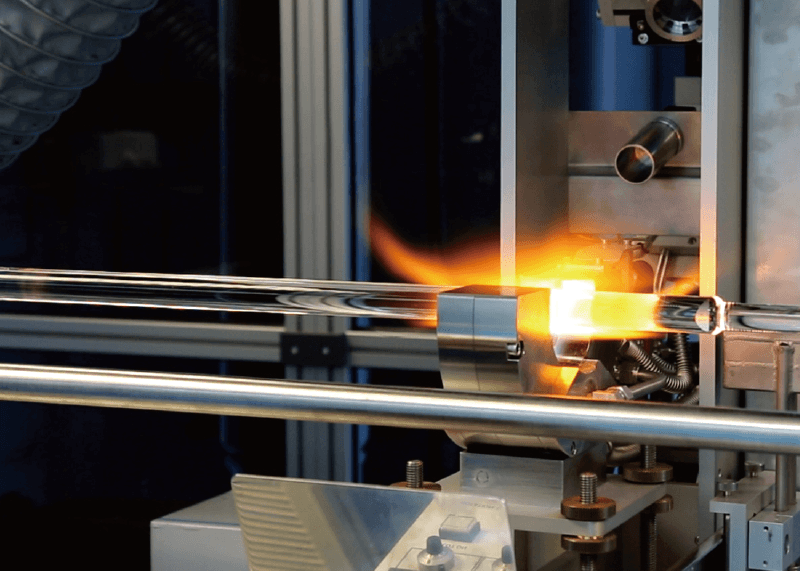
Sajrone Outside Vapor Deposition (OVD) tingkat dhuwur, sawetara kedadeyan sing ngganggu pertumbuhan target luwih cepet tinimbang pembentukan kerak sing prematur ing faceplate torch.
Nalika jelaga silikon dioksida (SiO₂) sing anyar nempel ing orifice discharge tinimbang pindhah menyang rod target sing muter, panas radiant dhuwur saka zona reaksi (>1400°C) kanthi cepet sinter partikel kasebut dadi kaca silika sing atos lan transparan.
Sawise proses vitrifikasi iki diwiwiti, wates aliran gas ambruk. Kecepatan aliran dadi ora teratur, geometri nyala dadi ora stabil, lan operator kepeksa ngaso deposisi, adhem ruang, lan nyopot lathe saka jalur.
Hidrolisis Kimia ing Flame Front:
Fisika ing mburi Soot Recirculation
Torch OVD gumantung marang diferensial kecepatan sing tepat ing antarane cincin gas konsentris:
-
Inti Njero: Uap prekursor sing nggawa SiCl₄ lan gas pembawa argon.
-
Rintangan Penengah: Gas pelindung njero (biasane Ar utawa N₂) sing ngisolasi prekursor mentah saka combustant aktif.
-
Cincin Pembakaran: Hidrogen (H₂) lan oksigen (O₂) kecepatan dhuwur sing nyurung hidrolisis termal.
-
Gorden Njaba: Oksigen pelindung sing nyegah mlebune hawa sekitar lan ngontrol ambane nyala.
Penumpukan soot kedadeyan nalika kecepatan gas pelindung mudhun ing ngisor ambang kritis sing dibutuhake kanggo nyurung zona reaksi adoh saka faceplate metalik. Kekurangan kecepatan iki nggawe arus eddy tekanan rendah lokal sing langsung cedhak karo orifice kimia.
Partikel soot kepepet ing micro-vortices iki, mbalik menyang permukaan nozzle ing ngendi suhu permukaan gampang ngowahi soot sing longgar dadi kaca silika sing kaiket.
Cacat Tooling Mikroskopis sing Micu Clogging Awal
Sanajan flow meter gas bisa nampilake maca aliran massa sing seimbang, cacat fisik ing jero saluran nozzle burner asring ngasilake resistensi aliran sing ora diukur.
| Cacat Tooling | Dampak Langsung ing Aliran Gas | Konsekuensi Operasional |
| Micro-Burrs ing Orifice Exit | Ngganggu aliran laminar; ngasilake turbulensi lokal | Partikel nukleasi langsung ing pinggir burr |
| Eksentrisitas Anular | Konsentrasi kecepatan gas menyang siji sisih cincin | Zona kecepatan rendah ing sisih ngelawan nyedhot soot mlebu |
| Kekasaran Permukaan Internal | Drag nyuda kecepatan wates ing sadawane tembok saluran | Pencampuran prekursor prematur ing jero awak nozzle |
| Ketidakcocokan Ekspansi Termal | Distorsi kebulatan orifice sajrone operasi sing dawa | Nyala dadi sempit; soot tiba maneh ing rim nozzle |
Ngasilake nozzle distribusi gas kanthi multi-axis CNC turn-mill machining njamin tabung kimia njero lan saluran pelindung njaba tetep konsentris sajrone produksi single-clamping. Ngilangi tandha chatter alat ing micro-channels njaga integritas wates laminar, njaga reaksi kimia kanthi aman adoh saka permukaan logam.
Kesalahan Pembersihan sing Ngrusak Orifice Torch
Nalika kerak vitrifikasi saya tambah, kru pangopènan asring ora sengaja ngrusak torch sajrone reconditioning:
-
Pengikisan Mekanis nganggo Pilih Baja: Ngikis silika sing kaiket nggunakake alat logam hardened mesthi nicks lambe orifice. Goresan mikroskopis mung sawetara mikron ing rim discharge cukup kanggo tumindak minangka titik jangkar kanggo akumulasi soot sing cepet ing operasi sabanjure.
-
Rendaman Asam Agresif Tanpa Netralisasi: Nyemplungake komponen aluminium ing adus kimia sing atos ngilangi lapisan anodized protèktif lan nggedhekake margin orifice, kanthi permanen ngowahi kecepatan metu gas.
-
Pembersihan Udara Bertekanan saka Ngarep menyang Mburi: Nyebul partikel bali menyang nozzle nyurung soot sing longgar menyang jero ruang annular internal, nyebabake blockage internal sing ora bisa diresiki sajrone operasi gas normal.
Alur Kerja Pangopènan sing Tepat:
-
Rendhem adus ultrasonik nggunakake surfaktan entheng utawa chelating agent sing disesuaikan kanggo mbubarake residu klorida tanpa nyerang logam dasar.
-
Softening ekspansi termal sing dikontrol yen crusting kaca abot, banjur alat polimer non-marring kanggo ngangkat residu.
-
Pangatusan cleanroom lan inspeksi pembesaran optik kanggo konfirmasi nol edge burring utawa deformasi saluran sadurunge instalasi maneh.
Pilihan Material: Napa Titanium Luwih Tahan tinimbang Aluminium
Aluminium aerospace seri 6000 standar iku biaya-efektif lan gampang di machining, nanging ambang termal nggawe kerentanan operasional ing operasi inti deposisi dhuwur. Panas radiant nyebabake rim nozzle aluminium rada lemes, nambah reaktivitas permukaan lan adhesi marang partikel silika panas.
Ngupgrade komponen faceplate inti menyang Grade 5 Titanium Alloy ngganti dinamika iki:
-
Kimia Permukaan Inert: Titanium sacara spontan ngembangake penghalang oksida pasif sing padhet (TiO₂) sing nuduhake afinitas kimia sing luwih sithik kanggo jelaga silika molten tinimbang aluminium oksida.
-
Kaku Struktural Ing Thermal Soak: Titanium njaga kaku mekanik lan geometri saluran sanajan kena beban radian sing dhuwur, nyegah warping termal ing margin celah gas sing tipis.
-
Resistensi marang Produk Samping Asam Korosif: Asam hidroklorat (HCl) sing diasilake ing ngarep geni kanthi cepet nggawe micro-pits ing saluran aluminium, dene titanium nuduhake kekebalan sing meh total ing atmosfer deposisi standar.
Ngoptimalake Keandalan Deposition Lathe Panjenengan
Clogging arang mung “masalah pasokan gas”—iku interaksi mekanik saka daya tahan alloy, micro-finish saluran internal, lan manajemen termal.
Kanggo ngilangi vitrifikasi prematur ing jalur produksi panjenengan, ganti tahap high-wear kritis menyang Titanium OVD Burner Assemblies utawa stabilake transisi termal end-stroke kanthi OVD Auxiliary Tail Burner & Oxygen Distribution Manifold.
Telusuri inventaris lengkap kita saka bagean peralatan serat optik lan spare part burner, utawa kirim gambar CAD khusus panjenengan menyang tim teknik teknis kita kanggo dhukungan komponen make-to-print.
