
Connaissances
Pièces de l'ensemble de coupe du bobinoir de fibre optique : Guide de spécification de remplacement
FAQ
Lorsqu'une ligne de fibrage ou de bobinage commence à produire des longueurs de coupe irrégulières, des extrémités de fibre effilochées ou des marques de pince sur le paquet bobiné, la cause se trouve généralement dans l'ensemble pince et coupeur du bobinoir—et non dans le processus de fibrage lui-même. Spécifier pièces d'ensemble de cutter de rembobineuse de fibre optique correctement est donc un enjeu de maintenance et de rendement, et non une simple formalité d'achat. Ce guide explique comment ces ensembles fonctionnent, ce qu'il faut mesurer avant de commander des pièces de rechange, quelles décisions de matériau et de géométrie importent le plus, et comment préparer un dossier de plans permettant à un fournisseur de chiffrer ou de fabriquer des composants sur mesure sans approximation.
Choisir des pièces d'ensemble coupeur de bobinage de fibre optique n'est pas un simple exercice de catalogue. Cela commence par la compréhension de l'ensemble en tant que système, puis par un raisonnement à rebours vers les composants individuels qui s'usent, se déplacent ou se dégradent avec le temps. Cet article couvre les spécifications clés, la logique d'inspection et les étapes d'approvisionnement qui conduisent à un remplacement fiable.
Le rôle des pièces de l'ensemble coupeur de bobinage de fibre optique dans le bobinoir
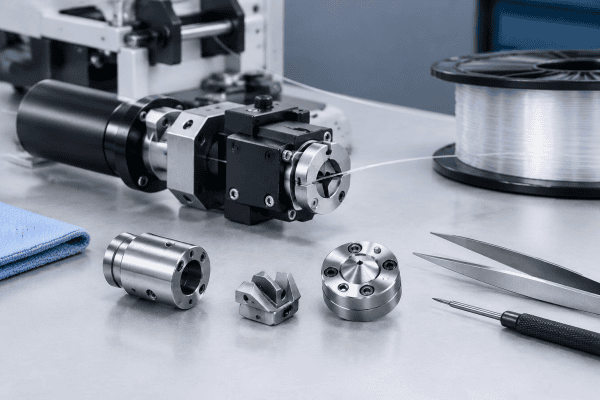
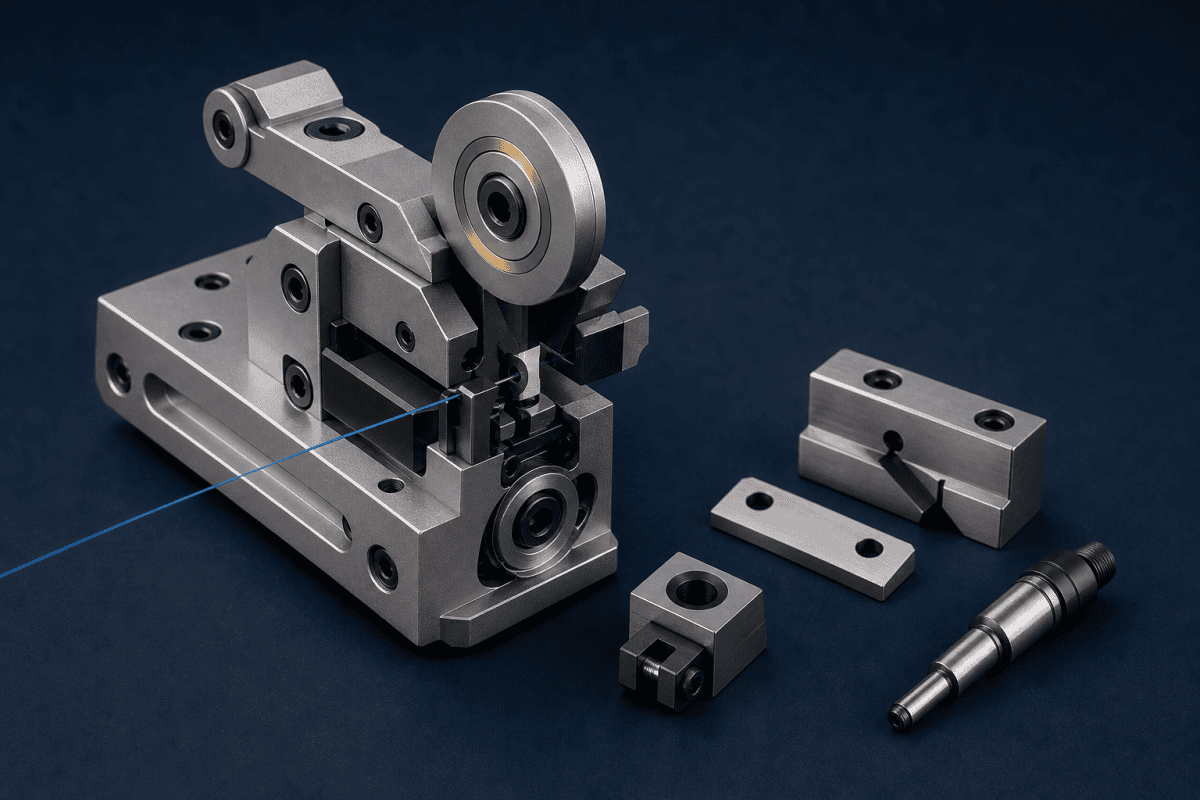
Un ensemble pince et coupeur de bobinoir de fibre remplit trois fonctions à la fin d'un cycle de bobinage : il saisit la fibre ou le paquet pour qu'il ne bouge pas, il sectionne la fibre proprement en un point défini, et il se relâche d'une manière qui n'endommage pas la surface de la fibre ni ne perturbe le paquet. Sur de nombreuses machines, ces fonctions sont combinées dans un seul mécanisme, avec une mâchoire de pince, une lame ou un tranchant de coupe, un actionneur et une visserie de montage se déplaçant selon une séquence synchronisée.
Parce que la coupe et le serrage se produisent simultanément, un problème dans une fonction se manifeste souvent par un symptôme dans l'autre. Une lame émoussée peut provoquer des pics de tension que la pince traduit ensuite en déformation du paquet. Un patin de pince usé peut laisser la fibre se déplacer légèrement pendant la coupe, produisant une extrémité angulaire ou effilochée même lorsque la lame est affûtée. Cette interaction est la principale raison pour laquelle l' ensemble collier de bobineuse et couteau pour fibre optique doit être évalué en tant que système plutôt qu'en tant que pièces d'usure individuelles.
Pour un examen plus approfondi de la façon dont la pince elle-même est dimensionnée et contrôlée en termes d'adhérence, le guide de remplacement de pince de bobinoir de reprise couvre les points de mesure qui importent le plus. Ensemble, la pince et le coupeur déterminent si chaque cycle se termine par une coupe propre et répétable ou par un défaut qui doit être ébarbé ou mis au rebut. C'est pourquoi les pièces de l'ensemble coupeur de bobinage de fibre optique méritent la même attention d'ingénierie que les composants de dépôt et de fibrage en amont.
Symptômes indiquant une usure du coupeur ou de la pince
Avant de commander des pièces, confirmez que l'ensemble du bobinoir est réellement à l'origine du problème. Certains symptômes sont de forts indicateurs ; d'autres chevauchent des problèmes de manipulation de fibre ou de contrôle de tension ailleurs sur la ligne.
- Extrémités de fibre effilochées, angulaires ou écrasées. Indique généralement une usure de lame, un alignement de lame ou une force de serrage insuffisante permettant un mouvement pendant la coupe. Vérifiez en inspectant la face de coupe sous grossissement et en contrôlant si l'angle d'extrémité change lorsque la pression de serrage est ajustée.
- Longueurs de coupe irrégulières. Souvent un problème de synchronisation ou d'actionnement plutôt qu'un problème de lame. Vérifiez la course de l'actionneur, le déclenchement du capteur et le jeu mécanique avant de remplacer les composants de coupe.
- Marques de pince ou dommages de surface sur le paquet. Généralement une usure des patins de pince, une contamination ou une force de serrage excessive. Confirmez en permutant ou en nettoyant les patins et en réexécutant un paquet d'essai.
- Glissement de la fibre pendant la coupe. Peut provenir de patins usés, de surfaces de pince contaminées ou d'un désalignement entre la pince et la lame. Vérifiez en contrôlant si le glissement se produit à un point constant du cycle.
- Écaillage de la lame ou déformation du tranchant. Généralement une interférence mécanique, une contamination ou un matériau de lame inadapté à la fibre et au revêtement coupés.
Considérez chacun de ces éléments comme une cause possible, et non comme un diagnostic. Une seule pièce de rechange ne résoudra le problème que si la cause sous-jacente est le composant usé et non, par exemple, un actionneur dérivant, un montage desserré ou un changement de synchronisation de commande. Lorsque les problèmes de qualité de coupe persistent sur plusieurs paquets, le schéma du défaut indique généralement si la faute se situe dans la pince, la lame ou la séquence d'actionnement.
Spécifications à confirmer avant de commander des pièces de rechange
Les composants de coupeur et de pince ne sont pas interchangeables entre les conceptions de bobinoirs, et ils ne doivent pas être supposés interchangeables entre les générations de machines d'un même constructeur. L'ensemble de spécifications suivant est le minimum nécessaire pour un remplacement fiable ou un devis sur mesure.
Données dimensionnelles et de montage
- Longueur, largeur, épaisseur, angle de tranchant et géométrie de coupe de la lame
- Longueur de mâchoire de pince, largeur de contact, rayon et épaisseur du patin
- Schéma des trous de montage, diamètre des trous et dimensions de lamage
- Diamètres d'alésage de pivot ou de palier et ajustements d'arbre
- Dimensions de l'interface d'actionneur, y compris la course et le filetage de montage
- Encombrement global de l'ensemble et dégagements par rapport aux composants adjacents
Lorsque les plans ne sont pas disponibles, la rétro-ingénierie à partir de la pièce usée est possible, mais elle doit être réalisée dimensionnellement plutôt que par correspondance visuelle. Une pièce qui semble identique peut différer par l'angle du tranchant de la lame ou la dureté du patin, et ces différences affectent la qualité de coupe.
Les pièces d'ensemble coupeur de bobinage de fibre optique qui sont visuellement similaires mais dimensionnellement différentes sont l'une des sources les plus courantes de défaillance prématurée après une réfection. La page produit de l'ensemble pince et coupeur est une référence utile pour la configuration de l'unité complète lorsqu'un remplacement est planifié.
Facteurs de sélection des matériaux
Les matériaux de la lame et du clamp doivent être choisis en fonction de leur rôle, et non par catégorie. Pour les arêtes de coupe, les facteurs pertinents sont la dureté, la tenue de l'arête, la ténacité et la résistance à la corrosion vis-à-vis des contaminants présents dans l'environnement. Pour les patins de clamp, les facteurs pertinents sont la compressibilité, la friction de surface, la résistance à l'usure, et si le matériau du patin marquera ou contaminera le revêtement de la fibre.
Deux erreurs courantes apparaissent lors de l'approvisionnement en pièces de rechange. La première consiste à choisir le matériau de lame le plus dur disponible sans tenir compte de la ténacité ; une arête très dure peut s'ébrécher sous une charge de choc. La seconde consiste à remplacer un patin de clamp en polymère par un matériau plus dur pour prolonger sa durée de vie, ce qui peut transférer les dommages à la fibre à la place.
Both decisions should be based on the actual cutting and clamping conditions and the fiber type being handled. When optical fiber winder cutter assembly parts are sourced without a clear material rationale, the replacement often trades one failure mode for another.
État de surface et qualité du tranchant
For cutting edges, the finish near the edge and the consistency of the edge angle are often more important than the bulk material. A blade that meets hardness specifications but has an inconsistent edge will produce variable cut quality. For clamp faces, surface roughness affects grip and marking. Both characteristics should be specified on the drawing rather than left to supplier interpretation.
Interface d'actionneur et synchronisation
The actuator interface is frequently the weakest link in a replacement specification because it is treated as a secondary detail. Stroke length, mounting thread, rod diameter, and the position of the end-of-travel sensing all affect how the clamp and blade sequence against the winding cycle. If the actuator interface is not measured with the same care as the cutting edge, the new components may fit but mistime the cut.
For optical fiber winder cutter assembly parts to perform as intended, the actuator interface dimensions should be recorded alongside the blade and clamp dimensions rather than treated as a separate project.
Composants de coupeur de rechange ou sur mesure
Standard replacement parts make sense when the original component is still available and the machine is unmodified. Custom cutter components become the practical option when the original part is obsolete, when a redesign has changed the interface, when lead times for OEM parts disrupt maintenance, or when the user wants to improve a known weak point such as pad life or edge retention.
When going the custom route, keep the following in mind:
- Provide a complete drawing or a fully measured sample. Partial dimensions force the supplier to guess, and guesses become fit problems.
- State the function of each feature. A chamfer that exists for assembly clearance is specified differently from one that controls fiber position.
- Identify critical versus non-critical dimensions. Not every dimension needs the same tolerance, and over-tolerancing raises cost without improving function.
- Describe the operating environment. Temperature, cleaning methods, and exposure to coatings or solvents all influence material choice.
- Specify the interface, not just the part. The component must fit the actuator, mount, and adjacent hardware as an assembly.
For a broader view of how custom-machined replacements are qualified across preform equipment, the guide to approvisionnement en pièces pour équipements de préformes Corning outlines the supplier qualification steps that apply equally to winder components.
Machines from different builders also impose different constraints, and the notes on Approvisionnement en pièces d’équipement de préforme Sumitomo Electric show how interface details change between platforms. A similar review of SG Controls preform equipment replacement parts is useful when a custom RFQ is being prepared for a legacy machine. When the requirement is specifically a lathe or carriage component, the guidance on Pièces de rechange pour tour MCVD SG Controls explains how holders and carriages are dimensioned for replacement. Heat-related assemblies follow the same logic, as described in the notes on les composants de brûleur de chauffage Nextrom MCVD and the drawing-based approach to Pièces de rechange pour brûleur VAD Nextrom.
Logique d'inspection et de maintenance
A short, repeatable inspection routine prevents most unplanned cutter failures. The goal is to detect wear before it affects product quality, not to replace parts on a fixed schedule that may be too early or too late.
- Inspect the cutting edge for chips, rolled edges, or contamination. Use magnification; edge damage is often invisible at normal viewing scale.
- Check clamp pad condition for compression set, glazing, embedding of debris, or chemical swelling.
- Verify alignment between the clamp, the blade, and the fiber path. Misalignment is a common cause of angled cuts that is mistaken for blade wear.
- Check actuator stroke and mounting tightness. Loose mounts and shortened strokes change cut timing and clamp force.
- Record cut quality against part condition so that replacement intervals are based on evidence rather than habit.
Where cut quality changes are accompanied by broader deposition or preform issues, it is worth separating winder-related defects from upstream causes. The guide to remplacement de pince de bobinoir de reprise can help confirm whether a quality shift originates in the winder or earlier in the process.
Inspection records should be tied to the specific optical fiber winder cutter assembly parts installed, including batch or drawing revision. Without that traceability, it is difficult to tell whether a change in cut quality follows a particular supplier, a particular material lot, or a genuine wear trend. Recording the part revision at each inspection also makes it easier to justify a design change when a repeated failure mode appears. Well-documented optical fiber winder cutter assembly parts reduce the guesswork in every maintenance decision.
Préparation d'une demande d'approvisionnement
A clear request shortens quotation time and reduces the risk of receiving a part that fits but does not perform. Include the following in the inquiry:
- Machine type and the position of the assembly on the winder
- Drawings, sketches, or measured dimensions of the existing component
- Material requirements, including any restrictions on coatings or lubricants
- Operating conditions: fiber type, coating type, cycle rate, and cleaning regime
- Quantity, including whether a single replacement or a small batch is needed
- Any known failure mode that the replacement is intended to address
Photographs of the installed assembly are useful supporting information, but they do not replace dimensions. If a drawing does not exist, a measured sample with clearly marked reference surfaces is the next best input. When the source drawing is genuinely unavailable, a first-article inspection report should be requested so that the delivered optical fiber winder cutter assembly parts can be checked against the sample before they are installed on a production line.
It also helps to state which dimensions are wear-critical. On a blade, the edge angle and thickness near the tip usually control cut quality, while the mounting holes control fit. On a clamp, the contact radius and pad thickness usually control grip, while the jaw length controls clearance. Separating wear-critical from fit-critical dimensions lets the supplier allocate tolerance where it actually affects performance.
Avancées et normes en matière de coupe et de serrage
Blade geometry and edge preparation for industrial cutting have been studied extensively, and much of that work applies directly to fiber winder components. The National Institute of Standards and Technology publishes metrology and materials references that are useful when specifying edge quality and dimensional tolerances for precision components. Reviewing dimensional-metrology guidance before writing a drawing helps ensure that the tolerances requested can actually be measured and verified by the supplier.
For fiber-specific handling requirements, the published standards and technical notes from organizations such as the ITU Telecommunication Standardization Sector provide useful context on fiber geometry and handling, which in turn informs how much clamp force and edge sharpness a given fiber type will tolerate. These references do not replace machine drawings, but they help frame the operating limits that a replacement component must respect.
Erreurs de spécification courantes
Several recurring mistakes lengthen lead times and produce parts that fail early. The most common is specifying by appearance rather than by measurement, which works only when the original part is fully dimensioned. The second is omitting the actuator interface, which causes timing problems that are later misdiagnosed as blade wear. The third is selecting a material by reputation rather than by function, which can improve one property while degrading another.
A fourth mistake is treating the clamp and cutter as independent items when they are ordered together. Because their functions interact, a change in one component can require a compensating change in the other. When optical fiber winder cutter assembly parts are specified as a set, the supplier can check the interaction rather than only the individual dimensions.
A fifth mistake is failing to record the operating conditions, which leaves the supplier to assume a fiber type, coating, and cycle rate that may not match the actual line. Any of these oversights can turn a straightforward optical fiber winder cutter assembly parts order into a costly rework cycle.
FAQ
Un ensemble coupeur de bobinoir peut-il être remplacé par une pièce d'un modèle de machine différent ?
Only after verifying dimensions, mounting pattern, actuator interface, and blade geometry against the actual machine. Similar appearance is not evidence of compatibility, and the assembly should be confirmed against drawings and operating requirements before installation.
Comment décider entre réaffûter une lame et la remplacer ?
Resharpening is viable when the blade geometry can be restored within specification and the material has enough remaining section. Replacement is the better choice when the edge angle cannot be reproduced, when the blade has chipped, or when the material has been degraded by heat or corrosion.
Quelles informations sont nécessaires pour chiffrer un composant de coupeur sur mesure ?
A drawing or measured dimensions, the material or performance requirements, the interface dimensions, and the operating conditions. Where the original drawing is missing, a sample plus marked reference features allows the component to be reverse engineered accurately.
Les patins de pince et les lames de coupe doivent-ils être remplacés ensemble ?
Not necessarily, but they should be inspected together. Because clamp condition affects cut quality, replacing a blade while leaving a worn pad in place can reproduce the original defect. Base the decision on measured condition rather than on paired replacement as a rule.
Prochaine étape
If you are sourcing replacement or custom winder clamp and cutter components, send your drawings, dimensions, material requirements, and operating conditions to request a quotation. Providing the interface dimensions and the function of each feature allows the part to be reviewed against your assembly rather than matched by appearance alone. A complete specification package is the fastest route to reliable optical fiber winder cutter assembly parts, and it reduces the risk of a second order to correct a fit or performance problem.
